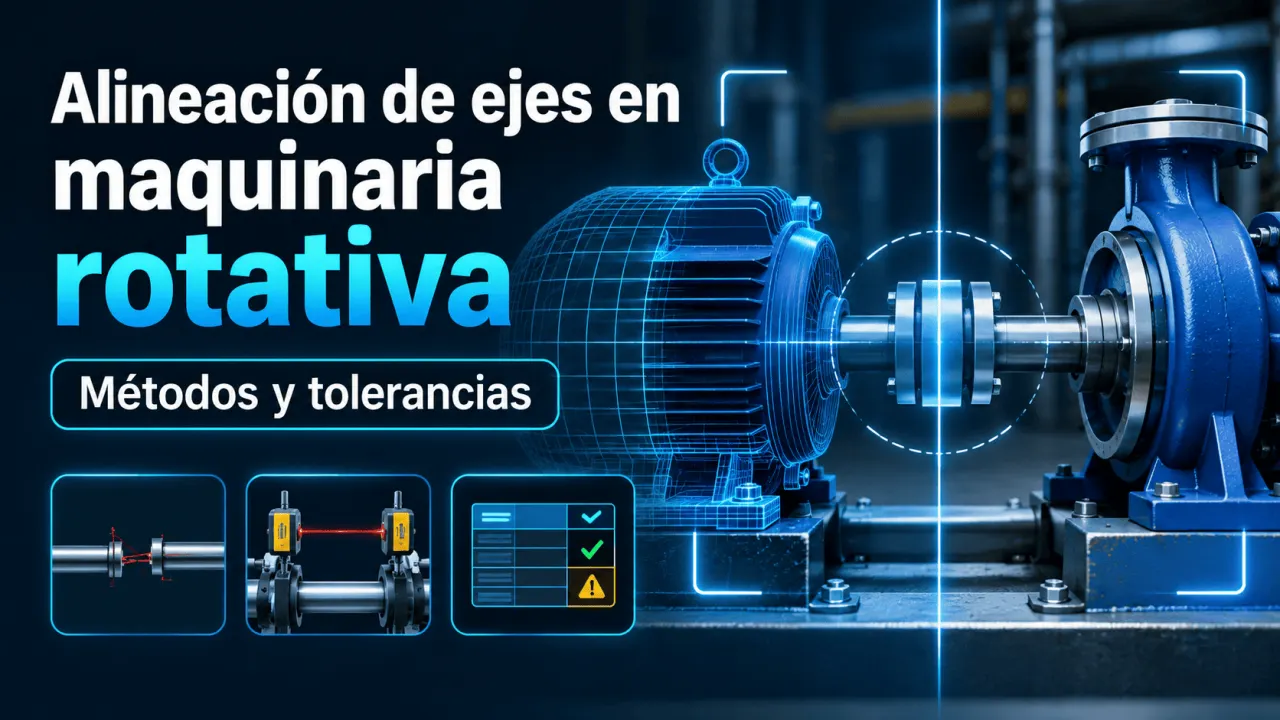
Una bomba centrífuga comienza a presentar vibraciones después de una intervención de mantenimiento. Aunque el motor y la bomba parecen estar correctamente posicionados, los rodamientos trabajan a mayor temperatura y el acoplamiento muestra desgaste prematuro. Una posible causa es la desalineación de los ejes, un problema que puede pasar inadvertido durante una inspección visual.
La alineación de ejes en maquinaria rotativa es una actividad esencial del mantenimiento mecánico y la confiabilidad industrial. Su correcta ejecución requiere comprender los tipos de desalineación, seleccionar instrumentos adecuados, corregir problemas de montaje y verificar tolerancias. A continuación, se explican estos aspectos mediante comparaciones técnicas, procedimientos y un ejemplo de cálculo.
¿Qué es la alineación de ejes?
La alineación de ejes consiste en ajustar la posición relativa de dos o más máquinas conectadas mediante un acoplamiento, de manera que sus líneas centrales de rotación coincidan dentro de tolerancias definidas durante las condiciones de funcionamiento previstas.
Se aplica en conjuntos motor-bomba, motor-compresor, motor-reductor, ventiladores y otros equipos industriales. El objetivo es reducir los esfuerzos mecánicos adicionales que pueden transmitirse a rodamientos, sellos, ejes y acoplamientos.
Según la documentación técnica de Fluke sobre el diagnóstico de desalineación de ejes, entre sus causas se encuentran la expansión térmica, las tensiones de tuberías, los asentamientos de bases y los errores de medición. Por ello, alinear requiere analizar tanto la geometría de los ejes como las condiciones mecánicas que pueden modificarla.
Tipos de desalineación de ejes
La desalineación puede presentarse en los planos horizontal y vertical. Desde el punto de vista geométrico, se distinguen tres condiciones principales:
| Tipo | Característica geométrica | Corrección habitual |
|---|---|---|
| Paralela | Desplazamiento entre líneas centrales | Traslación vertical u horizontal de la máquina móvil |
| Angular | Diferencia de inclinación entre ejes | Ajustes diferenciales entre apoyos |
| Combinada | Desplazamiento e inclinación simultáneos | Combinación de movimientos de traslación e inclinación |
Estas condiciones no deben diagnosticarse exclusivamente por la vibración. Un desequilibrio del rotor, una holgura mecánica o un rodamiento deteriorado también pueden producir síntomas similares. La medición geométrica permite comprobar la condición real de alineación.
Métodos de alineación: comparación técnica
La selección del método depende de la precisión requerida, el acceso al acoplamiento, los instrumentos disponibles y la experiencia del personal. Los métodos más utilizados incluyen reglas con galgas, comparadores de carátula y sistemas láser.
| Criterio | Regla y galgas | Comparadores | Sistema láser |
|---|---|---|---|
| Aplicación principal | Alineación preliminar | Alineación de precisión | Alineación de precisión |
| Precisión potencial | Limitada | Alta con montaje correcto | Alta con configuración correcta |
| Procesamiento de datos | Interpretación visual | Lecturas y cálculos | Cálculos asistidos por equipo |
| Inversión instrumental | Generalmente menor | Intermedia | Generalmente mayor |
| Limitación principal | Depende de superficies y apreciación visual | Montaje, lectura y cálculos sensibles a errores | Requiere instrumentación y procedimiento adecuados |
La comparación coincide con los criterios expuestos por Fluke en su análisis de alineación láser frente a comparadores de carátula. Los sistemas láser facilitan la interpretación y los movimientos correctivos, mientras que los comparadores siguen siendo una alternativa válida cuando se dispone de personal capacitado y procedimientos controlados.
Procedimiento de alineación paso a paso
Una alineación de precisión debe realizarse mediante una secuencia controlada. Antes de intervenir, el personal debe aplicar el procedimiento de aislamiento de energías, bloqueo y etiquetado establecido para la instalación, además de comprobar la ausencia de movimiento peligroso.
La llamada pata coja puede deformar la carcasa cuando se aprietan los pernos, alterando mediciones que parecían correctas. SKF incorpora su detección, junto con el crecimiento térmico y los desplazamientos durante la operación, en el programa técnico de alineación de ejes WE240.
Crecimiento térmico y cálculo práctico
Un equipo puede estar alineado mientras permanece detenido y presentar una desviación cuando alcanza su temperatura de trabajo. Esto ocurre porque la expansión de sus componentes modifica la posición de los centros de rotación.
Para una aproximación de expansión térmica lineal uniforme puede utilizarse la siguiente ecuación:
Donde ΔL es la variación de longitud en milímetros; α es el coeficiente de expansión térmica lineal en 1/°C; L es la longitud inicial en milímetros; y ΔT representa el cambio de temperatura en °C.
Consideremos un ejemplo hipotético: una estructura de acero con una altura efectiva de 300 mm entre la base y el centro del eje, un incremento uniforme de temperatura de 40 °C y un coeficiente supuesto de 12 × 10-6 1/°C.
El resultado representa una expansión vertical estimada de 0,144 mm bajo los supuestos definidos. No equivale automáticamente a la desalineación del conjunto: para determinarla también debe evaluarse el movimiento térmico de la máquina acoplada. La aproximación pierde precisión cuando existen gradientes de temperatura, restricciones mecánicas o deformaciones no uniformes.
La guía técnica de Fluke sobre expansión térmica y alineación de ejes explica cómo utilizar temperaturas, dimensiones y características de materiales para estimar desplazamientos y establecer objetivos de alineación en frío. Siempre que existan, deben priorizarse los valores del fabricante y las mediciones del comportamiento real de la máquina.
Tolerancias y criterios de aceptación
Una medición pequeña no garantiza por sí misma una alineación aceptable. El criterio debe considerar la velocidad de rotación, el acoplamiento, las condiciones térmicas, la configuración de la máquina y las especificaciones del fabricante.
| Parámetro | Qué representa | Criterio de revisión |
|---|---|---|
| Offset | Desplazamiento radial en un plano de referencia | Comparar con límite permitido en mm |
| Angulosidad | Inclinación relativa de los ejes | Comparar con límite expresado en mm/m o unidad angular |
| Objetivo térmico | Posición buscada antes del funcionamiento | Aplicar desplazamientos definidos para operación |
| Repetibilidad | Consistencia de las lecturas | Comprobar estabilidad del montaje y las mediciones |
No existe un único valor numérico aplicable a todas las máquinas. La guía de tolerancias de alineación de Fluke explica la importancia de seleccionar límites según la aplicación. Un informe técnico debe indicar tanto el resultado medido como el criterio utilizado para aceptarlo.
Errores frecuentes durante la alineación
Los errores de preparación pueden invalidar incluso una medición realizada con instrumentos de alta precisión. Entre las situaciones más relevantes se encuentran utilizar superficies sucias, ignorar la pata coja, registrar distancias incorrectas y realizar ajustes sin verificar nuevamente el resultado.
También es un error asumir que un acoplamiento flexible elimina la necesidad de alinear. Su capacidad para admitir determinadas desviaciones no significa que estas sean convenientes para los rodamientos y sellos. Asimismo, una máquina recién alineada puede cambiar de posición cuando se aprietan sus anclajes o se conectan tuberías sometidas a esfuerzos.
Para reducir estas dificultades conviene conservar un registro de las lecturas iniciales y finales, identificar los instrumentos utilizados, registrar las condiciones de temperatura y comprobar el comportamiento del conjunto después de su puesta en marcha conforme al procedimiento de seguridad.
Conclusión
La alineación de ejes es un proceso de medición, corrección y verificación que debe adaptarse a las condiciones reales de cada máquina. Su valor para el mantenimiento industrial depende de corregir las causas mecánicas, aplicar tolerancias apropiadas y documentar resultados reproducibles. Para las organizaciones que forman técnicos de mantenimiento, estas competencias pueden estructurarse en prácticas evaluables y registros de aprendizaje verificables.
Haz verificable la formación técnica que impartes
Si tu organización imparte capacitación en mantenimiento y alineación de maquinaria rotativa, el Instituto Internacional de Ingeniería (3i) ofrece opciones para validar certificados propios mediante QR, enlace o código, manteniendo la identidad de tu organización y sus programas formativos.
Fuentes consultadas
Fluke. Shaft Misalignment: 4 Ways You Can Diagnose and Correct.
Fluke. Herramientas de alineación láser vs. indicadores de carátula: ¿cuál es mejor? 2025.
SKF. Alineación de ejes: programa técnico WE240.
Fluke. Understanding Thermal Growth and Its Impact on Shaft Alignment.
Instituto Internacional de Ingeniería (3i). Registro de organizaciones e instructores y opciones de validación de certificados.