Una línea puede cumplir con el tiempo total disponible y, aun así, trabajar con esperas, estaciones saturadas y operadores ociosos. El problema aparece cuando las tareas no están distribuidas de acuerdo con su duración, sus relaciones de precedencia y el ritmo de producción requerido. El balanceo de líneas busca organizar esa carga de trabajo para que ninguna estación se convierta innecesariamente en una restricción del flujo.
En ingeniería de producción, balancear una línea implica asignar tareas a estaciones respetando restricciones tecnológicas y un tiempo de ciclo. La literatura distingue problemas simples y generalizados, porque una línea real también puede incorporar diferentes modelos de producto, equipos, restricciones ergonómicas, estaciones paralelas, tiempos variables o configuraciones en U. Este artículo explica las variables esenciales, las fórmulas básicas, los métodos más utilizados y un ejemplo numérico para interpretar un balance.
Qué significa balancear una línea
El problema clásico consiste en distribuir un conjunto de tareas entre estaciones de trabajo. Cada tarea tiene una duración y puede estar condicionada por otras que deben ejecutarse previamente. Según Scholl y Becker sobre el problema simple de balanceo de líneas, una solución es factible cuando cada tarea se asigna a una estación, se respetan las precedencias y la carga acumulada de ninguna estación supera el tiempo de ciclo establecido.
El objetivo no es que todas las estaciones tengan exactamente la misma duración en cualquier circunstancia. Algunas combinaciones de tareas no pueden dividirse libremente, y determinadas operaciones requieren equipos, habilidades o secuencias específicas. El balance busca una asignación viable que reduzca capacidad ociosa y permita alcanzar el ritmo de producción definido sin vulnerar esas restricciones.
Takt time y tiempo de ciclo
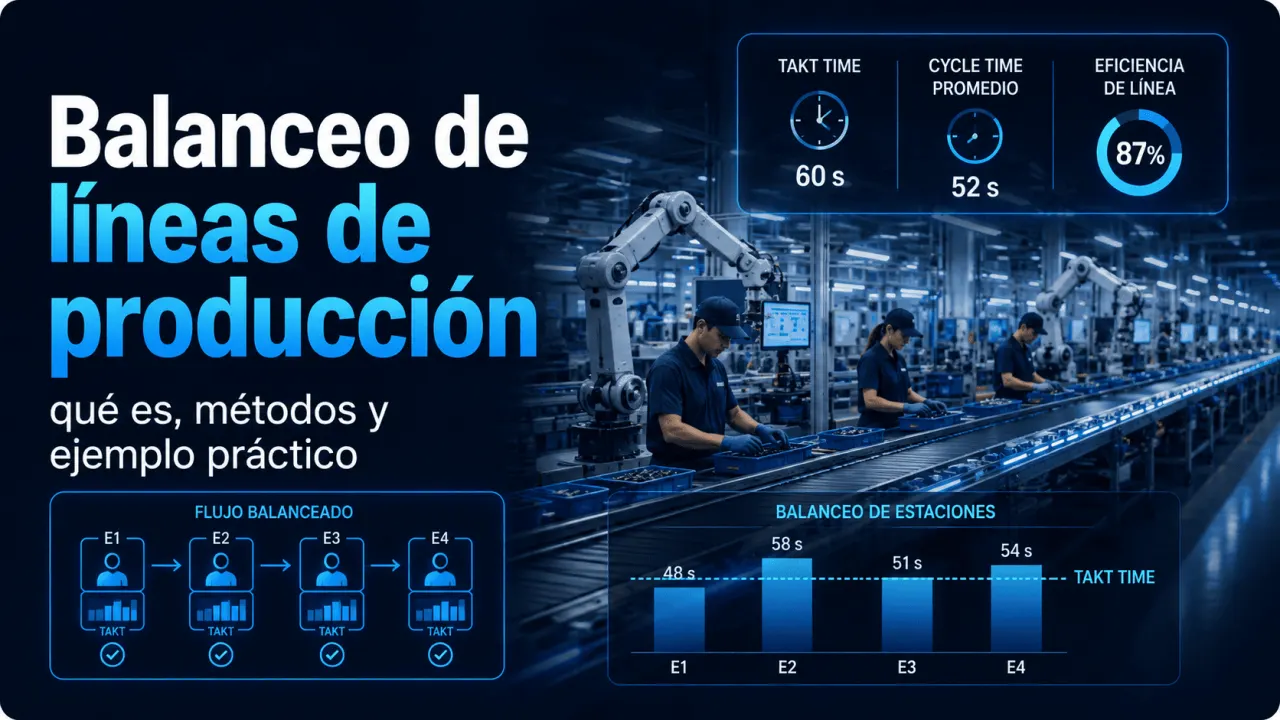
Antes de asignar tareas conviene distinguir dos conceptos. El takt time expresa el ritmo requerido por la demanda. El Lean Enterprise Institute lo define como el tiempo de producción disponible dividido entre la demanda del cliente.
Si una operación dispone de 420 minutos netos por turno y debe entregar 280 unidades, el takt time es de 1,5 minutos por unidad. Esto significa que, en promedio, la demanda requiere una unidad cada 90 segundos.
El tiempo de ciclo puede referirse operativamente al tiempo observado para completar un producto o proceso. En los modelos clásicos de balanceo de líneas sincronizadas, además, se utiliza un tiempo de ciclo común como límite de carga para cada estación. Por eso no conviene utilizar takt time y tiempo de ciclo como sinónimos sin indicar el contexto: uno parte de la demanda y el otro describe o limita el comportamiento del proceso.
| Concepto | Qué representa | Cómo se utiliza | Error frecuente |
|---|---|---|---|
| Takt time | Ritmo requerido por la demanda. | Sirve como referencia para diseñar la capacidad necesaria. | Confundirlo con un tiempo medido directamente en una estación. |
| Tiempo de ciclo | Tiempo de producción o límite de trabajo por ciclo, según el contexto. | En balanceo puede limitar la carga máxima asignable a una estación. | Usarlo sin aclarar si es observado, objetivo o límite del modelo. |
| Carga de estación | Suma de los tiempos de las tareas asignadas. | Se compara con el tiempo de ciclo disponible. | Revisar solo el promedio y ocultar una estación sobrecargada. |
| Tiempo ocioso | Diferencia entre el ciclo disponible y la carga asignada. | Permite identificar capacidad no utilizada en cada ciclo. | Suponer que toda espera puede eliminarse sin afectar precedencias. |
Restricciones que deben respetarse
Un balance no puede construirse únicamente ordenando tareas por duración. Las relaciones de precedencia indican qué operaciones deben completarse antes de comenzar otras. En una línea de ensamble, por ejemplo, una tarea de inspección final no puede asignarse antes de las operaciones que debe verificar. Estas relaciones suelen representarse mediante un grafo dirigido.
Las revisiones de Becker y Scholl sobre problemas generalizados y de Boysen, Schulze y Scholl sobre avances recientes muestran precisamente que el problema industrial se extiende más allá del modelo simple cuando aparecen configuraciones mixtas, estaciones paralelas, selección de equipos y otras restricciones.
Tipos de problema de balanceo
| Tipo | Dato fijado | Objetivo principal | Aplicación típica |
|---|---|---|---|
| SALBP-1 | Tiempo de ciclo. | Minimizar el número de estaciones. | Diseñar una línea para un ritmo de producción previamente establecido. |
| SALBP-2 | Número de estaciones. | Minimizar el tiempo de ciclo. | Mejorar el ritmo cuando la cantidad de estaciones ya está definida. |
| Problema generalizado | Depende del modelo. | Optimizar carga, coste u otros objetivos con restricciones adicionales. | Líneas mixtas, estaciones paralelas, equipos específicos o configuraciones complejas. |
Cálculos básicos del balance
Una primera referencia es el número mínimo teórico de estaciones. Se obtiene dividiendo el contenido total de trabajo entre el tiempo de ciclo y redondeando hacia arriba.
Este valor es un límite inferior, no una garantía. Las precedencias o restricciones de asignación pueden obligar a utilizar más estaciones que el mínimo calculado.
La eficiencia temporal de una asignación puede expresarse como la proporción entre el contenido total de trabajo y la capacidad disponible de todas las estaciones durante un ciclo.
Ejemplo de balanceo
Consideremos un ejemplo hipotético con ocho tareas cuyo contenido total de trabajo es de 240 segundos por unidad. El tiempo de ciclo objetivo es de 75 segundos.
Si la situación inicial utiliza cinco estaciones, la capacidad disponible es de 375 segundos por ciclo. La eficiencia temporal resulta de 240 ÷ 375 = 64 %. Si las precedencias permiten reorganizar las tareas en cuatro estaciones sin superar los 75 segundos, la capacidad pasa a 300 segundos y la eficiencia aumenta a 80 %. El tiempo ocioso total por ciclo baja de 135 a 60 segundos.
| Indicador | Situación inicial | Balance propuesto |
|---|---|---|
| Tiempo total de tareas | 240 s | 240 s |
| Tiempo de ciclo | 75 s | 75 s |
| Estaciones | 5 | 4 |
| Tiempo ocioso total | 135 s por ciclo | 60 s por ciclo |
| Eficiencia temporal | 64 % | 80 % |
El ejemplo ilustra una consecuencia matemática del cambio en la cantidad de estaciones bajo un mismo contenido de trabajo y ciclo. En una planta real habría que comprobar además que la nueva asignación es físicamente ejecutable, respeta todas las precedencias y no genera problemas de ergonomía, abastecimiento, calidad o variabilidad.
Métodos para asignar tareas
No existe un único procedimiento adecuado para todas las líneas. Las heurísticas permiten obtener soluciones prácticas con relativamente poco esfuerzo, mientras que los modelos de optimización buscan mejores soluciones dentro de una formulación matemática. Un estudio publicado en Journal of Engineering Research compara, por ejemplo, el método de peso posicional clasificado con la heurística de Kilbridge y Wester en una aplicación industrial.
| Método | Criterio principal | Ventaja práctica | Limitación |
|---|---|---|---|
| Largest Candidate Rule | Prioriza tareas de mayor duración que puedan asignarse sin violar restricciones. | Es sencillo para una primera propuesta manual. | Las decisiones locales no garantizan la mejor solución global. |
| Peso posicional clasificado | Considera la duración de una tarea y el peso de sus sucesoras. | Incorpora más información de la estructura de precedencia. | Sigue siendo una heurística y puede producir soluciones diferentes al óptimo. |
| Kilbridge y Wester | Agrupa tareas mediante niveles o columnas del diagrama de precedencia. | Facilita una asignación visual y ordenada. | Puede ser insuficiente cuando existen muchas restricciones adicionales. |
| Optimización exacta | Formula matemáticamente tareas, estaciones, tiempos y restricciones. | Puede demostrar optimalidad dentro del modelo cuando el problema puede resolverse exactamente. | La dificultad computacional aumenta con el tamaño y la complejidad del problema. |
Cómo realizar el balance
El análisis debe comenzar con datos del proceso y no directamente con una heurística. Una secuencia práctica es determinar la demanda, calcular el tiempo neto disponible, estudiar cada elemento de trabajo y construir las relaciones de precedencia. Después puede establecerse el tiempo de ciclo de diseño y calcularse el número mínimo teórico de estaciones.
El balance tampoco debe considerarse permanente. Cambios de demanda, modificaciones del producto, nuevos equipos o variaciones sostenidas en los tiempos pueden justificar un nuevo análisis. El trabajo estandarizado proporciona una referencia para observar desviaciones y evaluar mejoras de manera estructurada.
Errores que distorsionan el resultado
Un cálculo puede ser matemáticamente correcto y producir una línea inviable si los datos de entrada no representan el proceso. Un error habitual es balancear con tiempos tomados de métodos de trabajo diferentes: si cada operador ejecuta la misma tarea de una forma distinta, la distribución resultante puede perder validez cuando cambia la persona asignada.
También es problemático reducir el objetivo a obtener el porcentaje de eficiencia más alto. Una estación cargada exactamente hasta el límite puede ser vulnerable a pequeñas variaciones. En procesos manuales, mixtos o con tiempos estocásticos, conviene analizar la estabilidad de la solución y no únicamente su rendimiento teórico.
Finalmente, reducir estaciones en una hoja de cálculo no demuestra que puedan eliminarse físicamente puestos u operadores. La redistribución debe comprobarse sobre el proceso: desplazamientos adicionales, disponibilidad de herramientas, alcance ergonómico, abastecimiento de materiales y controles de calidad pueden cambiar el resultado práctico.
Conclusión
El balanceo de líneas convierte tiempos de tareas, demanda y precedencias en una decisión concreta sobre cómo distribuir el trabajo. Las fórmulas permiten establecer límites y comparar alternativas, pero una solución útil necesita contrastarse con las restricciones físicas y humanas de la operación. La mejor asignación es aquella que logra el ritmo requerido con una carga razonablemente distribuida y puede ejecutarse de forma estable en el proceso real.
Respalda tus programas de ingeniería
Si tu organización ya imparte capacitación sobre producción, balanceo de líneas u otros temas técnicos, el Instituto Internacional de Ingeniería (3i) permite evaluar la validación de certificados propios mediante QR, enlace o código y gestionar participantes desde su plataforma.
Fuentes consultadas
Scholl, Armin; Becker, Christian. State-of-the-art exact and heuristic solution procedures for simple assembly line balancing. European Journal of Operational Research, 2006.
Becker, Christian; Scholl, Armin. A survey on problems and methods in generalized assembly line balancing. European Journal of Operational Research, 2006.
Boysen, Nils; Schulze, Philipp; Scholl, Armin. Assembly line balancing: What happened in the last fifteen years?. European Journal of Operational Research, 2022.
Lean Enterprise Institute. How Standardized Work Integrates People with Process. Publicación técnica sobre trabajo estandarizado, takt time y cycle time.
Journal of Engineering Research. Solution of the assembly line balancing problem using the rank positional weight method and Kilbridge and Wester heuristics method. 2023.
Instituto Internacional de Ingeniería (3i). Programa Partner y solicitud para organizaciones e instructores. Página oficial consultada en 2026.