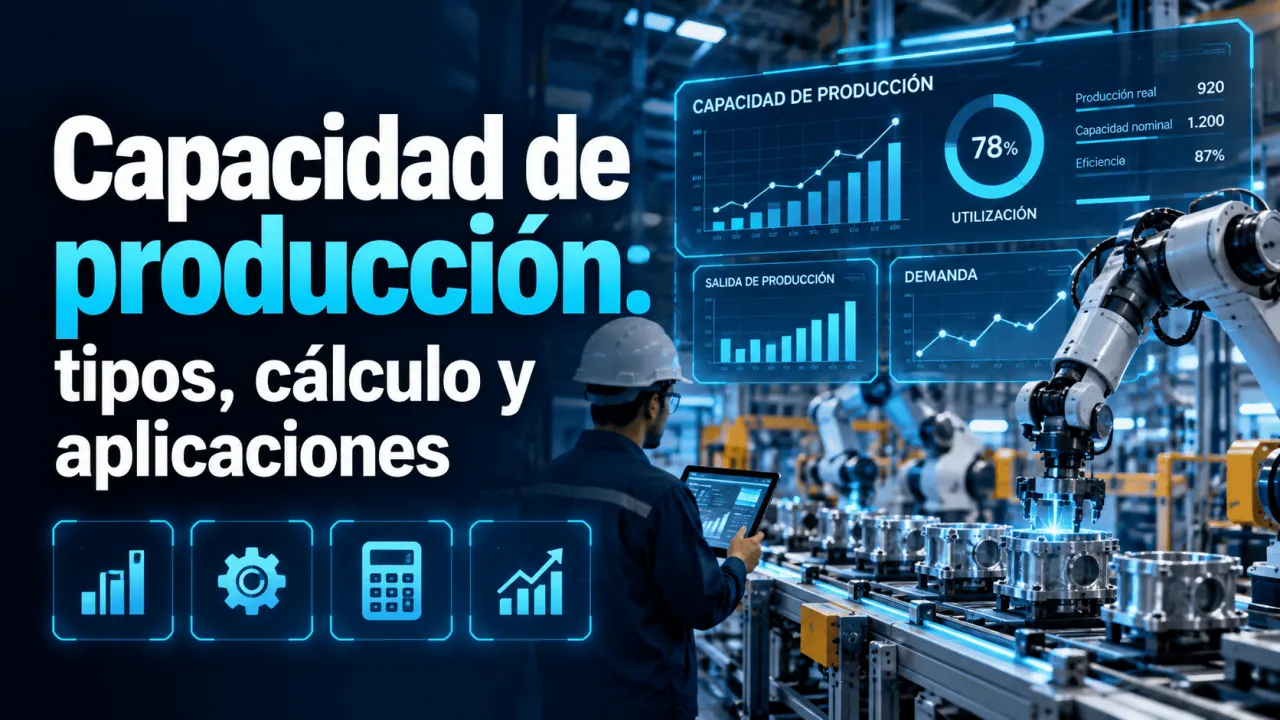
Una fábrica recibe un pedido de 2 000 unidades semanales, pero sus máquinas, operarios y horarios de trabajo solo permiten fabricar 1 600. ¿Cómo determinar cuánto puede producir realmente y qué recursos necesita para cumplir el pedido? La respuesta comienza con el cálculo de la capacidad de producción, uno de los indicadores fundamentales de la ingeniería industrial y la planificación de operaciones.
Conocer esta capacidad permite dimensionar instalaciones, programar turnos, identificar cuellos de botella y evaluar inversiones. En este artículo se explican sus principales tipos, las fórmulas para calcularla, ejemplos numéricos y aplicaciones prácticas, con tablas comparativas que facilitan el análisis.
¿Qué es la capacidad de producción?
La capacidad de producción es la cantidad máxima de bienes o servicios que un sistema productivo puede generar durante un periodo determinado, bajo condiciones de operación definidas. Se expresa habitualmente en unidades por hora, día, semana o mes.
No depende únicamente de la velocidad de las máquinas. También intervienen el personal disponible, los tiempos de preparación, el mantenimiento, el suministro de materiales y la organización del proceso. Según la guía de IBM sobre planificación de la capacidad, la evaluación debe considerar tanto los recursos existentes como la demanda que la organización necesita satisfacer.
Tipos de capacidad de producción
Para analizar correctamente una operación es necesario distinguir entre lo que el sistema podría producir en condiciones ideales, lo que puede alcanzar bajo condiciones planificadas y lo que efectivamente fabrica.
| Tipo | Características | Ejemplo diario | Utilidad |
|---|---|---|---|
| Diseñada | Máximo teórico bajo condiciones ideales. | 1 000 unidades | Evaluar el potencial técnico. |
| Efectiva | Producción alcanzable considerando restricciones planificadas. | 850 unidades | Programar operaciones realistas. |
| Real | Cantidad efectivamente obtenida durante el periodo. | 765 unidades | Evaluar el desempeño observado. |
Los valores son hipotéticos y se utilizan exclusivamente para explicar las diferencias entre los tres conceptos.
En el ejemplo, la diferencia entre 1 000 y 850 unidades se relaciona con restricciones consideradas en la planificación. La diferencia entre 850 y 765 puede investigarse mediante registros de paradas imprevistas, pérdidas de velocidad y otros problemas operativos.
Cómo calcular la capacidad de producción
En un proceso homogéneo, con equipos equivalentes que trabajan en paralelo y mantienen una tasa de producción constante, puede utilizarse la siguiente expresión:
Donde C representa la capacidad en unidades por periodo; N, el número de equipos equivalentes; H, las horas de operación por equipo durante el periodo; y R, la tasa de producción en unidades por hora y por equipo.
Por ejemplo, una planta dispone de 4 máquinas idénticas, cada una con una velocidad nominal de 25 unidades por hora, trabajando 8 horas diarias:
La capacidad teórica diaria es de 800 unidades, siempre que las cuatro máquinas funcionen a la velocidad prevista durante las ocho horas consideradas, sin pérdidas de tiempo. Para estimar una capacidad alcanzable deben descontarse las restricciones pertinentes, evitando contabilizar una misma pérdida dos veces.
Utilización y eficiencia productiva
La utilización y la eficiencia permiten interpretar la distancia entre la capacidad disponible y la producción obtenida. Aunque están relacionadas, emplean bases de comparación diferentes.
Utilizando los valores de la primera tabla, la utilización equivale a 765 ÷ 1 000 × 100 = 76,5 %, mientras que la eficiencia es 765 ÷ 850 × 100 = 90 %. Ambos indicadores se refieren al mismo periodo y a unidades de producción comparables.
Otro indicador utilizado en manufactura es la efectividad global de los equipos (OEE), que combina disponibilidad, rendimiento y calidad. La American Society for Quality (ASQ) define este indicador a partir de esos tres componentes. El OEE no debe confundirse automáticamente con los porcentajes de utilización o eficiencia anteriores, porque sus denominadores y condiciones de medición pueden ser diferentes.
Comparación de escenarios productivos
Supongamos una línea con una sola máquina y una tasa nominal de 50 unidades por hora. Se evalúan tres alternativas de programación, manteniendo la misma velocidad y descontando las horas no productivas previstas.
| Variable | Escenario A | Escenario B | Escenario C |
|---|---|---|---|
| Horas programadas/día | 8 | 10 | 12 |
| Paradas previstas | 1 hora | 1 hora | 2 horas |
| Horas productivas | 7 | 9 | 10 |
| Capacidad estimada/día | 350 unidades | 450 unidades | 500 unidades |
En estas condiciones hipotéticas, pasar del escenario A al B permite disponer de 100 unidades adicionales al día. El escenario C aporta otras 50 unidades, pero requiere un aumento mayor del horario programado. Antes de elegirlo deben compararse los costos de personal, energía, mantenimiento y disponibilidad de materiales. Las cifras representan capacidad estimada, no producción real garantizada.
Cuellos de botella y tiempo takt
Cuando una planta tiene varias operaciones consecutivas, su capacidad no se obtiene sumando las capacidades de todas las estaciones. En una línea en serie, sin rutas alternativas y con un flujo estable, la estación de menor capacidad suele limitar la salida del sistema.
| Proceso | Capacidad/hora | Condición |
|---|---|---|
| Corte | 120 unidades | Capacidad superior a la salida de la línea |
| Ensamblaje | 80 unidades | Cuello de botella |
| Empaque | 100 unidades | Capacidad superior a la salida de la línea |
En este ejemplo, la capacidad máxima sostenida de la línea es de 80 unidades por hora. Aumentar la velocidad de corte sin resolver la restricción de ensamblaje no incrementará por sí solo la salida final.
Otra referencia es el tiempo takt, que relaciona el tiempo de producción disponible con la demanda del cliente. El Lean Enterprise Institute explica que esta medida permite establecer el ritmo requerido para atender la demanda.
Si existen 420 minutos disponibles y la demanda es de 210 unidades diarias, el tiempo takt será de 2 minutos por unidad. Esto significa que la línea debe entregar, en promedio, una unidad cada dos minutos para satisfacer la demanda. El takt es un ritmo objetivo y no equivale necesariamente al tiempo de ciclo observado.
Aplicaciones en la ingeniería industrial
El cálculo de capacidad interviene en decisiones operativas y estratégicas. Sus aplicaciones cambian según el tipo de proceso, el horizonte de planificación y los recursos que pueden ajustarse.
| Aplicación | Decisión que facilita | Información necesaria |
|---|---|---|
| Planificación de producción | Determinar pedidos y volúmenes viables. | Demanda, turnos y tasas productivas. |
| Gestión de personal | Dimensionar dotaciones y turnos. | Horas disponibles y tiempos estándar. |
| Mantenimiento | Programar intervenciones y analizar pérdidas. | Paradas, averías y disponibilidad. |
| Inversión industrial | Evaluar ampliaciones o nuevos equipos. | Capacidad faltante, costos y demanda prevista. |
La planificación también requiere evaluar el riesgo de producir demasiado o de disponer de recursos insuficientes. La documentación técnica de IBM sobre TEEP distingue entre la efectividad durante el tiempo programado y el aprovechamiento respecto del tiempo calendario total, una diferencia útil cuando se estudia ampliar los horarios de operación.
Errores frecuentes al calcular capacidad
Una estimación puede ser matemáticamente correcta y, aun así, poco útil para programar la producción si sus supuestos no representan las condiciones reales.
Para reducir estos errores conviene definir el periodo de análisis, verificar las unidades, registrar tiempos reales y actualizar las estimaciones cuando cambien las condiciones de operación. En procesos con varios productos pueden necesitarse cálculos por referencia o unidades equivalentes claramente justificadas.
Conclusión
Calcular la capacidad de producción permite transformar los recursos disponibles en decisiones operativas medibles. Su valor está en distinguir el potencial teórico de la producción alcanzable y comprobar dónde se encuentran las restricciones del sistema. Para las organizaciones que desarrollan formación técnica en ingeniería industrial, dominar estos cálculos también constituye una competencia práctica que puede evaluarse mediante ejercicios y casos de aplicación.
Respalda las competencias de tus participantes
Si tu organización ya imparte capacitación en producción o ingeniería industrial, el Instituto Internacional de Ingeniería (3i) ofrece opciones para validar certificados propios e incorporar credenciales verificables mediante QR, enlace o código, sujetas a su proceso de revisión.
Fuentes consultadas
IBM. ¿Qué es la planificación de la capacidad? 2025.
American Society for Quality (ASQ). Quality Glossary: Overall Equipment Effectiveness. Recurso técnico de consulta.
Lean Enterprise Institute. Takt Time. Lean Lexicon.
IBM. What Is Total Effective Equipment Performance (TEEP)? Publicación técnica.
Instituto Internacional de Ingeniería (3i). Programa Partner: validación de certificados y credenciales verificables. Página institucional.