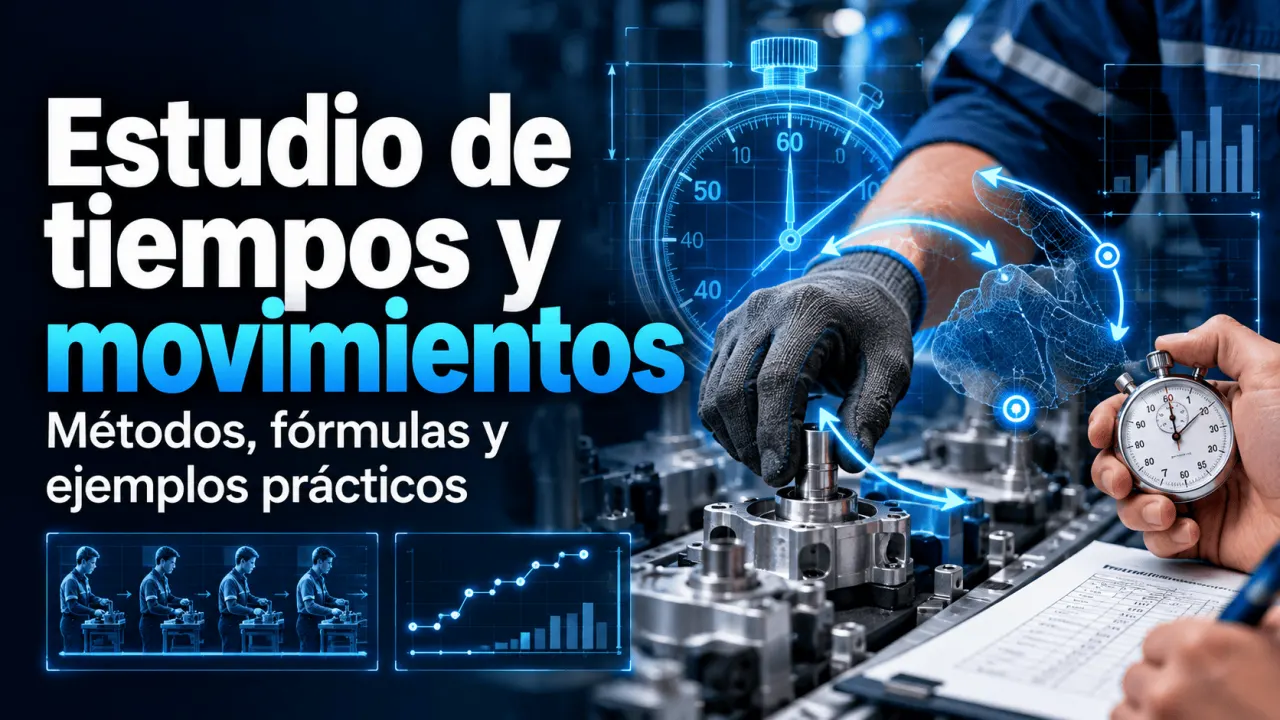
En una línea de ensamblaje, dos operarios pueden realizar la misma tarea con tiempos diferentes, aunque utilicen herramientas idénticas. La diferencia puede originarse en la ubicación de los materiales, los desplazamientos, la secuencia de operaciones o las condiciones del puesto de trabajo. Identificar estas variaciones es uno de los propósitos del estudio de tiempos y movimientos en la industria.
Esta metodología permite analizar cómo se ejecuta una actividad, determinar cuánto tiempo requiere bajo condiciones definidas y diseñar métodos de trabajo más seguros y eficientes. Su aplicación resulta útil en manufactura, ensamblaje, mantenimiento, logística y otros procesos industriales. A continuación, se explican sus fundamentos, herramientas, fórmulas y aplicaciones mediante tablas comparativas y un ejemplo de cálculo.
¿Qué son los tiempos y movimientos?
El estudio de tiempos y movimientos comprende dos enfoques complementarios de la ingeniería de métodos. El primero mide la duración de las tareas y el segundo examina las acciones necesarias para completarlas. Ambos forman parte del estudio del trabajo, disciplina desarrollada ampliamente en la publicación Introduction to Work Study de la Organización Internacional del Trabajo (OIT).
Estudio de tiempos: técnica de medición que registra cuánto tarda una persona capacitada en realizar una operación mediante un método definido. Los resultados permiten establecer referencias para programar actividades, estimar capacidad y evaluar cargas de trabajo.
Estudio de movimientos: análisis de desplazamientos, posturas, manipulaciones y secuencias de trabajo para identificar acciones innecesarias, mejorar la distribución del puesto y reducir esfuerzos evitables.
| Criterio | Estudio de tiempos | Estudio de movimientos |
|---|---|---|
| Objetivo | Determinar la duración de una operación. | Mejorar la forma de ejecutar una operación. |
| Variable principal | Tiempo por ciclo o elemento. | Secuencia, distancia, postura y esfuerzo. |
| Herramientas | Cronómetro, registros digitales y hojas de observación. | Diagramas, análisis de video y observación del puesto. |
| Resultado | Tiempo normal y tiempo estándar. | Método de trabajo mejorado. |
| Aplicación | Planificación de producción y asignación de capacidad. | Diseño de estaciones y reducción de movimientos innecesarios. |
Los dos enfoques funcionan mejor cuando se aplican en secuencia: primero se examina y mejora el método de trabajo; después se mide su duración. Cronometrar una operación que contiene movimientos innecesarios puede convertir sus ineficiencias en parte del estándar utilizado para planificar la producción.
Métodos utilizados en la industria
La selección de una técnica depende de la repetitividad del proceso, la duración de las actividades y el grado de detalle necesario. Los materiales académicos Work Measurement and Ergonomics Open Textbook, publicados por el University System of Georgia en 2025, abordan herramientas como los diagramas de proceso, la economía de movimientos, la evaluación del ritmo y el cronometraje directo.
| Método | Aplicación industrial | Ventaja | Limitación |
|---|---|---|---|
| Cronometraje directo | Operaciones repetitivas de ensamblaje. | Obtiene tiempos observados de ciclos reales. | Exige observaciones representativas. |
| Muestreo del trabajo | Actividades variables de mantenimiento o almacén. | Estima proporciones de actividad e inactividad. | No entrega por sí solo el tiempo exacto de cada ciclo. |
| Tiempos predeterminados | Tareas manuales con movimientos definidos. | Facilita estimar tiempos antes de operar. | Requiere formación y reglas propias del sistema. |
| Diagramas de movimientos | Distribución de herramientas y materiales. | Visibiliza recorridos y manipulaciones innecesarias. | Necesita medición adicional para cuantificar tiempos. |
Por ejemplo, un almacén que desea conocer qué proporción de la jornada se dedica a búsqueda, traslado y preparación de pedidos puede utilizar muestreo del trabajo. En cambio, una estación que ensambla repetidamente la misma pieza puede requerir cronometraje por elementos y análisis de movimientos de ambas manos.
Cómo realizar un estudio paso a paso
Un estudio confiable requiere un procedimiento documentado. La metodología de la OIT contempla la selección del trabajo, el registro de las condiciones, el examen del método y la medición. Para una aplicación industrial, puede organizarse de la siguiente manera:
La cantidad de ciclos observados debe justificarse según la variabilidad y la precisión requerida. Registrar cinco mediciones puede servir para demostrar un cálculo, pero no garantiza una muestra suficiente para establecer un estándar operativo.
Fórmulas para calcular el tiempo estándar
El cálculo comienza con el promedio de los tiempos observados. Posteriormente se obtiene el tiempo normal, que considera la evaluación del ritmo de ejecución, y el tiempo estándar, que incorpora tolerancias justificadas. Estas relaciones aparecen explicadas en los materiales de estudio de tiempos de T. Armstrong, Universidad de Michigan.
TO representa el tiempo observado promedio. Si los ciclos están registrados en segundos, el promedio también se expresa en segundos por unidad.
TN es el tiempo normal y FR es el factor de valoración del ritmo expresado como multiplicador. Un ritmo del 100 % equivale a FR = 1,00. La valoración necesita criterios consistentes y personal preparado, porque puede introducir subjetividad en el cálculo.
TE representa el tiempo estándar y A la tolerancia expresada como proporción del tiempo normal. Esta fórmula aplica cuando las tolerancias se definen sobre el tiempo normal. Si se expresan como porcentaje del tiempo estándar total, debe utilizarse TE = TN / (1 − A). Ambas convenciones no deben mezclarse.
Ejemplo práctico en una línea de ensamblaje
Consideremos un ejercicio hipotético de ensamblaje manual de componentes. Una persona realiza cinco ciclos utilizando el mismo método, con materiales disponibles y condiciones constantes. Los tiempos registrados son los siguientes:
| Observación | Tiempo (s) | Condición |
|---|---|---|
| Ciclo 1 | 42 | Normal |
| Ciclo 2 | 40 | Normal |
| Ciclo 3 | 43 | Normal |
| Ciclo 4 | 41 | Normal |
| Ciclo 5 | 44 | Normal |
| Promedio | 42 | Segundos por unidad |
Para el ejercicio se supone un factor de ritmo de 1,00 y una tolerancia ilustrativa del 15 % sobre el tiempo normal. Esta tolerancia se utiliza exclusivamente para demostrar el cálculo; no constituye un porcentaje universal recomendado.
El tiempo estándar calculado es de 48,3 segundos por unidad. Si una estación dispone de 3 600 segundos por hora en las condiciones contempladas en el estándar, su capacidad teórica aproximada sería de 74,5 unidades por hora. La producción real dependerá también de disponibilidad de equipos, abastecimiento, defectos y restricciones de otras estaciones. No deben descontarse por segunda vez las tolerancias ya incluidas.
Comparación antes y después de mejorar
Una vez medido el proceso, el análisis de movimientos puede señalar oportunidades de rediseño. Supongamos que en la misma estación las piezas están alejadas del punto de ensamblaje y el operario necesita buscarlas en cada ciclo. Se plantea acercar los materiales y ordenar las herramientas de acuerdo con la secuencia de utilización.
| Aspecto | Método inicial | Método propuesto |
|---|---|---|
| Ubicación de piezas | Contenedor alejado de la estación. | Contenedor ubicado dentro de una zona de alcance cómodo. |
| Herramientas | Distribución sin secuencia definida. | Ubicación según el orden de utilización. |
| Desplazamientos | Búsqueda repetida de materiales. | Abastecimiento organizado junto al puesto. |
| Control | Método no documentado. | Secuencia documentada y validada. |
| Efecto esperado | Variabilidad por búsqueda y alcance. | Menos manipulaciones evitables, sujeto a verificación. |
La comparación describe un escenario hipotético, no resultados medidos de una empresa. Para demostrar una mejora real deben repetirse las observaciones después del rediseño, comprobar que la calidad permanece estable y evaluar si existen nuevas exigencias físicas o riesgos para el trabajador.
Ergonomía y errores frecuentes
Reducir segundos no siempre significa mejorar un puesto. Una operación ejecutada con menos movimientos puede resultar perjudicial si exige fuerza excesiva, posturas incómodas o repetición sostenida. Las directrices ergonómicas para manipulación manual de materiales del NIOSH destacan la importancia de revisar el diseño de tareas, herramientas y condiciones físicas.
Entre los errores que pueden comprometer un estudio se encuentran medir a personas sin capacitación suficiente, omitir pausas justificadas, registrar pocos ciclos, ignorar cambios de producto y utilizar los resultados como medida individual de presión. También es incorrecto comparar estaciones que trabajan con métodos o requisitos de calidad diferentes como si sus tiempos fueran directamente equivalentes.
Una práctica recomendable es involucrar al personal que ejecuta las operaciones en la revisión del puesto. Sus observaciones pueden revelar dificultades que no aparecen en una hoja de cronometraje, como herramientas incómodas, materiales variables o interrupciones frecuentes. El rediseño debe evaluarse con los procedimientos de seguridad y la supervisión técnica aplicables.
Conclusión
El estudio de tiempos y movimientos permite transformar observaciones del trabajo en decisiones técnicas sobre métodos, capacidad y diseño de puestos. Su utilidad depende de medir procesos bien definidos, interpretar los datos con criterios consistentes y validar los cambios sin comprometer la ergonomía ni la calidad. Para las organizaciones que imparten formación industrial, estos procedimientos también ofrecen una base concreta para diseñar prácticas y evaluar competencias aplicadas.
Entrega credenciales verificables en formación industrial
Si tu organización ya capacita en ingeniería de métodos, productividad o procesos industriales, el Instituto Internacional de Ingeniería (3i) ofrece opciones para respaldar programas y validar certificados mediante QR, enlace o código. Puedes evaluar cómo incorporar credenciales verificables a tu proceso formativo.
Fuentes consultadas
Organización Internacional del Trabajo (OIT). Introduction to Work Study, cuarta edición revisada. 1992.
Keyser, R.; Pooyan, P.; Li, L. y Awad, S. Work Measurement and Ergonomics Open Textbook. University System of Georgia, 2025.
Keyser, R. S.; Pooyan, P.; Li, L. y Awad, S. Work Measurement Study Open Textbook. University System of Georgia, 2025.
Armstrong, T., Universidad de Michigan. Time Study: conceptos, valoración del ritmo y tolerancias. 2021.
National Institute for Occupational Safety and Health (NIOSH). Ergonomic Guidelines for Manual Material Handling. CDC, 2007.
Instituto Internacional de Ingeniería (3i). Solicitud de vinculación para organizaciones e instructores y opciones de certificados verificables. Página institucional consultada en 2026.