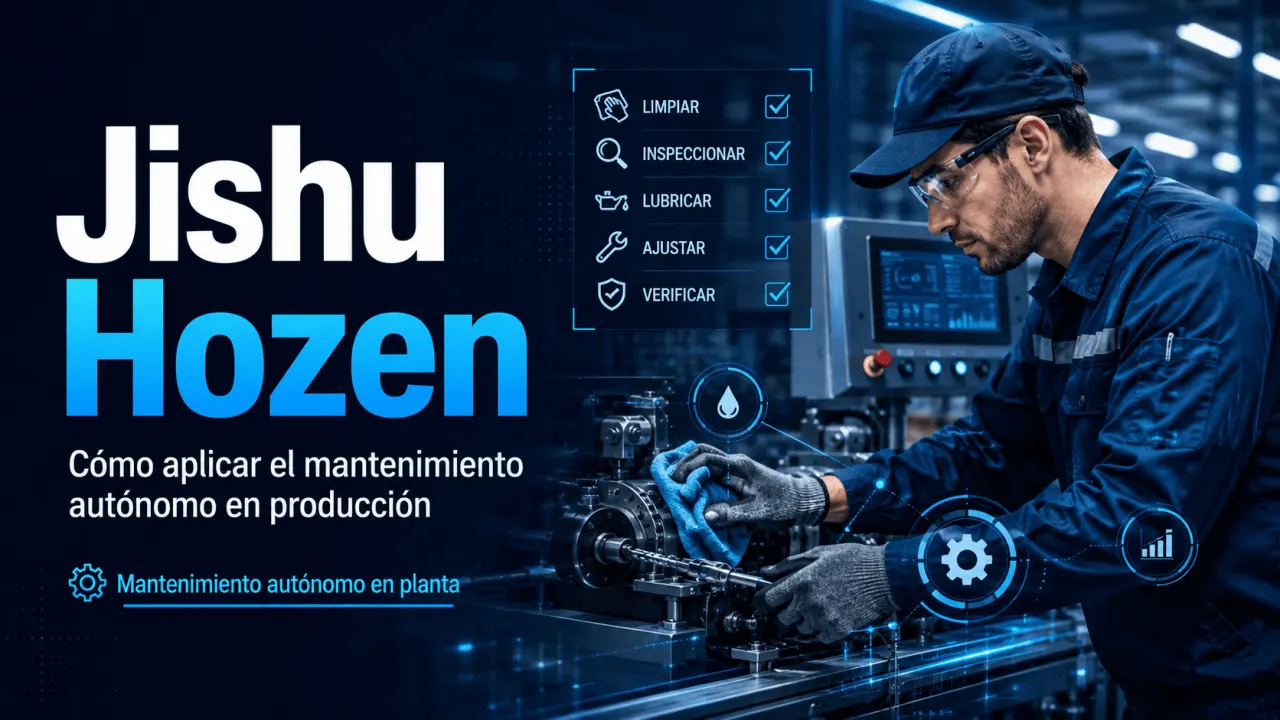
Cuando una máquina comienza a presentar suciedad acumulada, pequeñas fugas, vibraciones, tornillos flojos o problemas de lubricación, esperar hasta que aparezca una avería puede convertir una anomalía menor en una pérdida de producción. Jishu Hozen aborda este problema involucrando al operador en el cuidado cotidiano del equipo, sin sustituir las tareas especializadas del personal de mantenimiento.
Este enfoque, conocido también como mantenimiento autónomo, forma parte del Total Productive Maintenance (TPM). Su aplicación busca mantener las condiciones básicas de los equipos, detectar anomalías con anticipación y desarrollar capacidades técnicas en producción. Para implementarlo de manera sostenible se necesitan estándares, capacitación, responsabilidades definidas y seguimiento mediante datos.
Qué es Jishu Hozen
El Japan Institute of Plant Maintenance (JIPM) identifica el mantenimiento autónomo como uno de los pilares directamente relacionados con la reducción de pérdidas dentro del TPM. El principio consiste en que las personas vinculadas con producción participen en la conservación de las condiciones del equipo, mientras mantenimiento conserva sus responsabilidades técnicas especializadas.
En la práctica, el operador puede asumir actividades rutinarias previamente definidas, como limpieza, inspección, lubricación, reapriete y detección temprana de condiciones anormales. El objetivo no es convertir a cada operador en técnico de mantenimiento, sino aumentar su capacidad para reconocer deterioro, registrar anomalías y actuar dentro de límites establecidos.
El material técnico de JIPM sobre producción y mantenimiento autónomo plantea que el desarrollo del operador ocurre progresivamente: primero aprende a reconocer anomalías, después comprende funciones y estructura del equipo, relaciona las condiciones de operación con la calidad y, cuando está capacitado y autorizado, puede realizar determinadas intervenciones menores.
Qué cambia en mantenimiento
Jishu Hozen no reemplaza al mantenimiento planificado ni elimina el mantenimiento correctivo. Cambia principalmente la distribución del trabajo cotidiano y la velocidad con la que las anomalías pueden hacerse visibles. La siguiente comparación muestra las diferencias operativas entre tres enfoques que pueden coexistir dentro de una planta.
| Criterio | Correctivo reactivo | Mantenimiento planificado | Jishu Hozen |
|---|---|---|---|
| Momento de actuación | Después de una falla o pérdida funcional. | Según frecuencia, condición o planificación técnica. | Durante el trabajo cotidiano y las inspecciones del operador. |
| Responsabilidad principal | Personal encargado de reparar. | Personal técnico de mantenimiento. | Responsabilidad compartida entre producción y mantenimiento. |
| Tareas del operador | Operar y comunicar la falla. | Operar respetando condiciones definidas y apoyar cuando se requiera. | Limpiar, inspeccionar, lubricar, detectar y registrar dentro de estándares autorizados. |
| Problema que prioriza | Recuperar el equipo después de la falla. | Prevenir fallas mediante intervenciones técnicas. | Evitar deterioro acelerado y hacer visibles anomalías tempranas. |
La complementariedad es importante. Un estudio en una línea de mecanizado de autopartes integró equipos de mantenimiento autónomo, mantenimiento preventivo y análisis de causas dentro de una implementación de TPM. Esto muestra por qué Jishu Hozen debe integrarse al sistema de mantenimiento existente en lugar de funcionar como una iniciativa aislada.
Siete pasos para implementarlo
La guía técnica de mantenimiento autónomo de SMEDA, organismo del Ministerio de Industrias y Producción de Pakistán, presenta una preparación inicial o paso 0 seguida por los pasos 1 a 7. La secuencia evita comenzar directamente con inspecciones complejas antes de recuperar las condiciones básicas del equipo.
| Etapa | Enfoque principal | Evidencia práctica |
|---|---|---|
| Paso 0 | Preparar el mantenimiento autónomo. | Equipo piloto, responsabilidades y capacitación inicial definidas. |
| Paso 1 | Limpieza inicial. | Suciedad retirada y anomalías visibles registradas. |
| Paso 2 | Eliminar contaminación y accesos difíciles. | Menos reincidencia y puntos de inspección accesibles. |
| Paso 3 | Crear estándares de limpieza, lubricación y reapriete. | Frecuencias, métodos y responsables documentados. |
| Paso 4 | Inspección general. | Operadores capacitados para revisar sistemas y componentes definidos. |
| Paso 5 | Inspección autónoma. | Rutinas integradas a la operación cotidiana. |
| Paso 6 | Estandarización y gestión visual. | Criterios visibles y métodos consistentes entre turnos. |
| Paso 7 | Gestión autónoma. | Seguimiento, mejora y sostenimiento por el equipo de trabajo. |
Avanzar por etapas permite comprobar capacidades antes de ampliar responsabilidades. Un operador que todavía no distingue una condición normal de una anormal necesita formación e inspecciones guiadas antes de asumir una rutina autónoma. El estándar debe indicar qué revisar, cómo hacerlo, con qué frecuencia y cuándo detener la actividad para solicitar intervención técnica.
Cómo cambia el trabajo diario
El cambio más visible se produce en la relación entre producción y mantenimiento. Producción deja de limitarse a informar que una máquina ya falló: observa su condición, mantiene los puntos básicos dentro de estándares y registra señales de deterioro. Mantenimiento, por su parte, conserva actividades como diagnóstico especializado, mantenimiento periódico, predictivo y correctivo, además de apoyar la elaboración de estándares y el desarrollo técnico de los operadores.
Esta separación evita una interpretación peligrosa: mantenimiento autónomo no significa entregar cualquier reparación al operador. Las tareas deben depender de la competencia demostrada, los procedimientos internos, las condiciones de seguridad y la complejidad del equipo. La guía de SMEDA asigna explícitamente al área técnica la capacitación de operadores y las actividades centrales de mantenimiento.
La implementación también necesita coordinación organizacional. Un estudio sobre mantenimiento autónomo en un fabricante de componentes automotrices desarrolló la metodología con el objetivo de aumentar la disponibilidad de máquinas y equipos. Como estudio de caso, sirve para observar una aplicación industrial concreta, pero no establece un resultado universal para cualquier planta.
Cómo medir la mejora
Jishu Hozen necesita datos que permitan separar actividad de resultado. JIPM distingue indicadores de resultados y de actividades dentro de TPM, y señala OEE, MTBF y MTTR entre los indicadores utilizados para observar la eficiencia y el comportamiento de los equipos. Para una implementación concreta conviene combinar métricas operativas con evidencias del propio proceso de mantenimiento autónomo.
Un caso publicado sobre una línea de producción de bebidas reportó un cambio de OEE de 57 % a 77 % después de una implementación de TPM apoyada por mantenimiento autónomo. El estudio de Ferreira y colaboradores corresponde a una línea y contexto específicos; por ello, ese resultado no debe utilizarse como promesa ni como objetivo automático para otra organización. Su utilidad está en mostrar que una implementación puede evaluarse mediante indicadores antes y después del cambio.
Errores que frenan el sistema
Una implementación puede perder efectividad cuando se conserva únicamente la parte visible de Jishu Hozen y se elimina el aprendizaje técnico que sostiene el sistema. La limpieza inicial, por ejemplo, tiene valor cuando permite inspeccionar y descubrir condiciones anormales; si se convierte solo en una actividad estética, no resuelve el deterioro ni mejora la capacidad del equipo.
La mejora continua aparece cuando los hallazgos diarios generan acciones concretas: corregir una fuente recurrente de contaminación, facilitar el acceso a un punto de inspección, revisar una frecuencia de lubricación o escalar una condición al especialista. De esta manera, Jishu Hozen conecta el cuidado rutinario del equipo con decisiones de mejora sustentadas en hechos.
Conclusión
Jishu Hozen funciona cuando la responsabilidad compartida se convierte en un sistema observable: operadores capaces de detectar anomalías, mantenimiento especializado disponible para los problemas que requieren mayor conocimiento, estándares claros y datos para comprobar si las condiciones del equipo realmente mejoran. La sostenibilidad depende menos de una jornada aislada de limpieza y más de desarrollar capacidades que puedan mantenerse durante la operación diaria.
Convierte la capacitación en evidencia verificable
Si tu organización ya capacita operadores o equipos de mantenimiento en Jishu Hozen, el Instituto Internacional de Ingeniería (3i) ofrece una modalidad para validar certificados propios mediante QR, enlace o código.
Fuentes consultadas
Japan Institute of Plant Maintenance (JIPM). About TPM. s. f.
Japan Institute of Plant Maintenance (JIPM). Monodzukuri Test Learning Textbook. s. f.
Small and Medium Enterprises Development Authority (SMEDA). Technical Guide “Autonomous Maintenance”. s. f.
Guariente, P.; Antoniolli, I.; Ferreira, L. P.; Pereira, T.; Silva, F. J. G. Implementing autonomous maintenance in an automotive components manufacturer. 2017.
Morales Méndez, J. D.; Silva Rodriguez, R. Total productive maintenance as a tool for improving productivity: a case study of application in the bottleneck of an auto-parts machining line. 2017.
Ferreira, N.; Sebbe, N. P. V.; Andrade, F.; Casais, R. C. B.; Magalhães, L. L. Enhancing the Beverage Production Line’s Operational Availability by TPM Bolstered by Autonomous Maintenance. 2026.
Instituto Internacional de Ingeniería (3i). Solicitud de Partner y opciones de validación de certificados. s. f.