Un proceso puede entregar a tiempo y aun así generar retrabajos, esperas o resultados variables. También puede reducir desperdicios sin comprender por qué cambia su desempeño de un día a otro. Los fundamentos de Lean Six Sigma Analytics permiten abordar ambos problemas desde una misma lógica: observar el flujo de valor, medir la variación y utilizar datos para decidir qué mejorar y cómo comprobar si la mejora se sostiene.
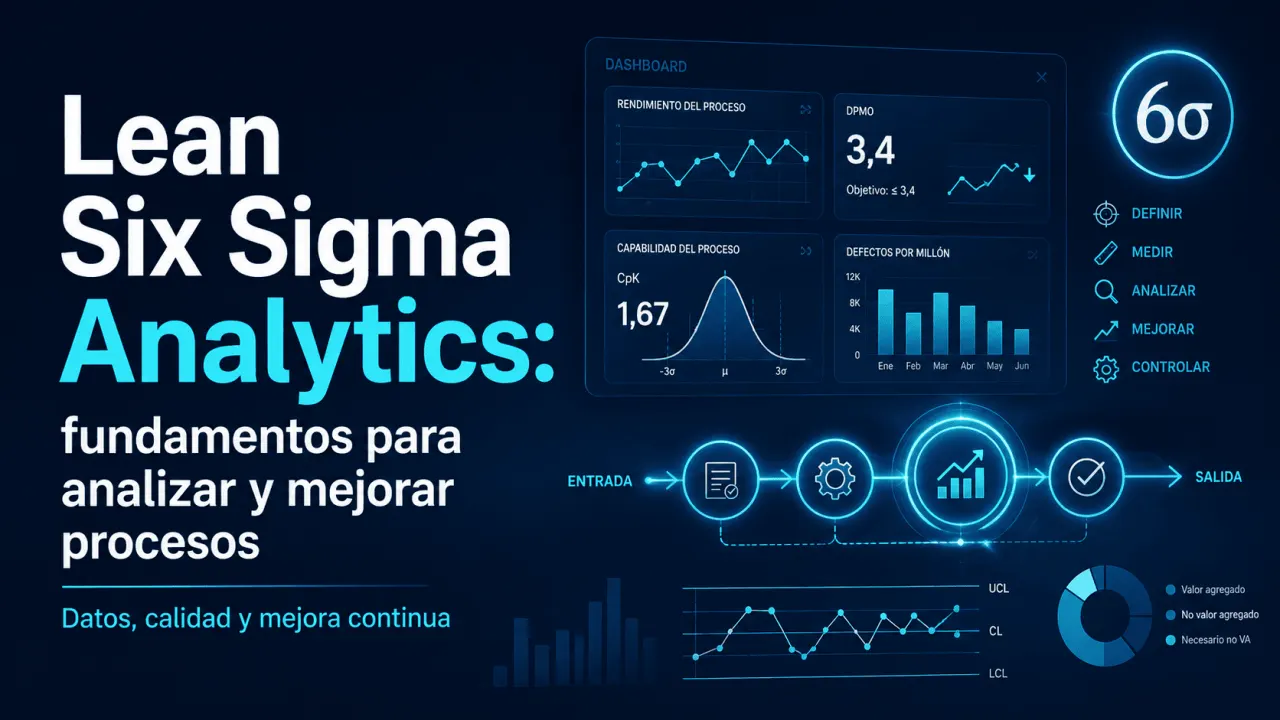
En este artículo, el término Lean Six Sigma Analytics se utilizará como un enfoque práctico que integra principios Lean, la disciplina DMAIC de Six Sigma y técnicas analíticas para convertir datos de proceso en evidencia útil. El objetivo no es acumular indicadores, sino relacionar una pregunta operativa con datos, un método de análisis y una decisión verificable.
Tres componentes del enfoque
Lean parte de definir valor desde la perspectiva del cliente, identificar el flujo de valor, favorecer el flujo, trabajar con lógica pull y perseguir la mejora continua. Six Sigma complementa esa visión con métodos estadísticos orientados a reducir defectos y variación, normalmente mediante la secuencia Define, Measure, Analyze, Improve y Control (DMAIC). La analítica conecta ambos enfoques al estructurar los datos necesarios para describir el desempeño, detectar patrones, contrastar hipótesis y vigilar la estabilidad del proceso.
| Componente | Pregunta principal | Foco | Ejemplos de herramientas |
|---|---|---|---|
| Lean | ¿Dónde se pierde valor o se interrumpe el flujo? | Desperdicio, tiempo, flujo y trabajo que no agrega valor | Mapa de flujo de valor, trabajo estandarizado, flujo y mejora continua |
| Six Sigma | ¿Por qué el resultado varía o incumple requisitos? | Variación, defectos, causas y capacidad | DMAIC, gráficos de control, análisis de capacidad y experimentación |
| Analytics | ¿Qué evidencia respalda la decisión de mejora? | Calidad de datos, patrones, relaciones y seguimiento | Estadística descriptiva, visualización, inferencia, modelos y monitoreo |
DMAIC como arquitectura analítica
DMAIC es una estructura para mejorar procesos existentes que no alcanzan el desempeño esperado. La norma ISO 13053-1 describe las cinco fases y su uso tanto en procesos de manufactura como de servicios y transaccionales. Desde una perspectiva analítica, cada fase responde una pregunta distinta y exige evitar un error común: elegir una técnica estadística antes de definir qué decisión debe respaldar.
| Fase | Pregunta analítica | Datos habituales | Resultado esperado |
|---|---|---|---|
| Definir | ¿Qué problema afecta al cliente o al proceso? | Requisitos, voz del cliente, alcance y métricas | Problema medible y alcance delimitado |
| Medir | ¿Cuál es el desempeño de referencia? | Tiempos, defectos, volumen, mediciones y contexto | Línea base confiable |
| Analizar | ¿Qué factores explican la variación o el desperdicio? | Variables de entrada y salida segmentadas | Causas respaldadas por evidencia |
| Mejorar | ¿Qué cambio produce una mejora verificable? | Pruebas piloto, factores controlados y resultados | Solución probada y riesgo evaluado |
| Controlar | ¿La mejora se mantiene en el tiempo? | Series temporales, indicadores y señales de proceso | Monitoreo y reacción definida |
Datos antes que modelos
La calidad del análisis depende de cómo se define y recoge la información. Antes de calcular promedios, correlaciones o índices de capacidad, conviene precisar la unidad de análisis, la definición operacional de cada métrica, el momento de captura y las condiciones del proceso. Un tiempo de ciclo, por ejemplo, puede significar tiempo desde la solicitud hasta la entrega o solo tiempo de procesamiento interno; mezclar ambas definiciones genera una línea base inconsistente.
También es necesario distinguir entre variación común, inherente al sistema, y variación especial, asociada con circunstancias inusuales. Esta diferencia cambia la acción: una señal especial requiere investigar una causa concreta; un patrón de causas comunes exige modificar el sistema o proceso que produce ese comportamiento.
De describir a controlar
No todas las preguntas requieren el mismo nivel de analítica. Un tablero descriptivo puede revelar que aumentó el tiempo de espera, pero no demuestra por sí solo qué factor lo causó. Un análisis diagnóstico segmenta y compara; la inferencia evalúa si una relación observada es compatible con algo más que variación aleatoria; y el monitoreo estadístico ayuda a distinguir cambios reales de fluctuaciones esperables.
| Nivel analítico | Pregunta | Uso en Lean Six Sigma |
|---|---|---|
| Descriptivo | ¿Qué está ocurriendo? | Línea base, distribución, tiempos, defectos y frecuencia |
| Diagnóstico | ¿Dónde y con qué factores cambia? | Segmentación, Pareto, comparación y búsqueda de causas |
| Inferencial | ¿La diferencia observada es consistente con un efecto? | Pruebas, intervalos, regresión y experimentos |
| Monitoreo | ¿El proceso sigue estable después del cambio? | Gráficos de control y reglas de reacción |
Capacidad no es estabilidad
Una distinción esencial es separar los límites de control de los límites de especificación. Los primeros describen el comportamiento estadístico del proceso; los segundos representan requisitos del producto o servicio. Por eso, un proceso puede ser estable y aun así no cumplir especificaciones, o puede mostrar resultados temporalmente dentro de especificación mientras opera de forma inestable.
Cuando el proceso está bajo control y se cumplen los supuestos del análisis, el índice Cpk compara la distancia de la media a cada límite de especificación con tres desviaciones estándar y toma el lado más restrictivo.
USL es el límite superior de especificación, LSL el límite inferior, μ la media del proceso y σ su desviación estándar.
Ejemplo: si LSL = 90 unidades, USL = 110 unidades, μ = 102 unidades y σ = 2,5 unidades, el lado superior produce 8 ÷ 7,5 ≈ 1,07 y el inferior 12 ÷ 7,5 = 1,60. Por tanto, Cpk ≈ 1,07. El resultado muestra que el margen más crítico está del lado superior. No debe interpretarse de manera aislada: NIST señala que los índices habituales de capacidad presuponen un proceso estable, datos aproximadamente normales y una muestra suficientemente grande e independiente.
Errores que debilitan el análisis
Un proyecto puede tener gráficos correctos y aun así conducir a una mala decisión. El problema suele aparecer cuando se pierde la conexión entre proceso, dato y acción. Entre los fallos más frecuentes están comparar periodos con definiciones de métrica diferentes, mezclar productos o segmentos con comportamientos distintos, reaccionar a cualquier fluctuación como si fuera una causa especial y confundir correlación con causalidad.
Otro error es optimizar una métrica local sin revisar el flujo completo. Reducir el tiempo de una operación puede trasladar inventario o espera al siguiente paso. La lógica Lean obliga a mirar el flujo de valor; la lógica Six Sigma exige verificar la variación; la analítica ayuda a comprobar el efecto con una línea base, una comparación válida y un plan de control.
Conclusión
Los fundamentos de Lean Six Sigma Analytics no consisten en aplicar más estadísticas, sino en conectar el problema correcto con el dato adecuado y una acción comprobable. El valor práctico aparece cuando el equipo puede distinguir desperdicio de variación, medir una línea base confiable, probar una mejora y verificar después si el proceso mantiene el nuevo desempeño.
Revisa analítica y funciones por plan
Si tu organización ya imparte capacitación, revisa los planes del Instituto Internacional de Ingeniería (3i) para comparar el nivel de analítica y reportes disponible junto con exámenes, cursos propios y otras funciones.
Fuentes consultadas
American Society for Quality (ASQ). Six Sigma Definition: What is Lean Six Sigma?.
Lean Enterprise Institute. Lean Thinking and Practice.
International Organization for Standardization (ISO). ISO 13053-1:2011, Quantitative methods in process improvement Six Sigma Part 1: DMAIC methodology. 2011.
National Institute of Standards and Technology (NIST). What is Process Capability?.
National Institute of Standards and Technology (NIST). What are Variables Control Charts?.
American Society for Quality (ASQ). What is Variation? The Law of Variation.
Instituto Internacional de Ingeniería (3i). Planes de suscripción. Consulta vigente en 2026.