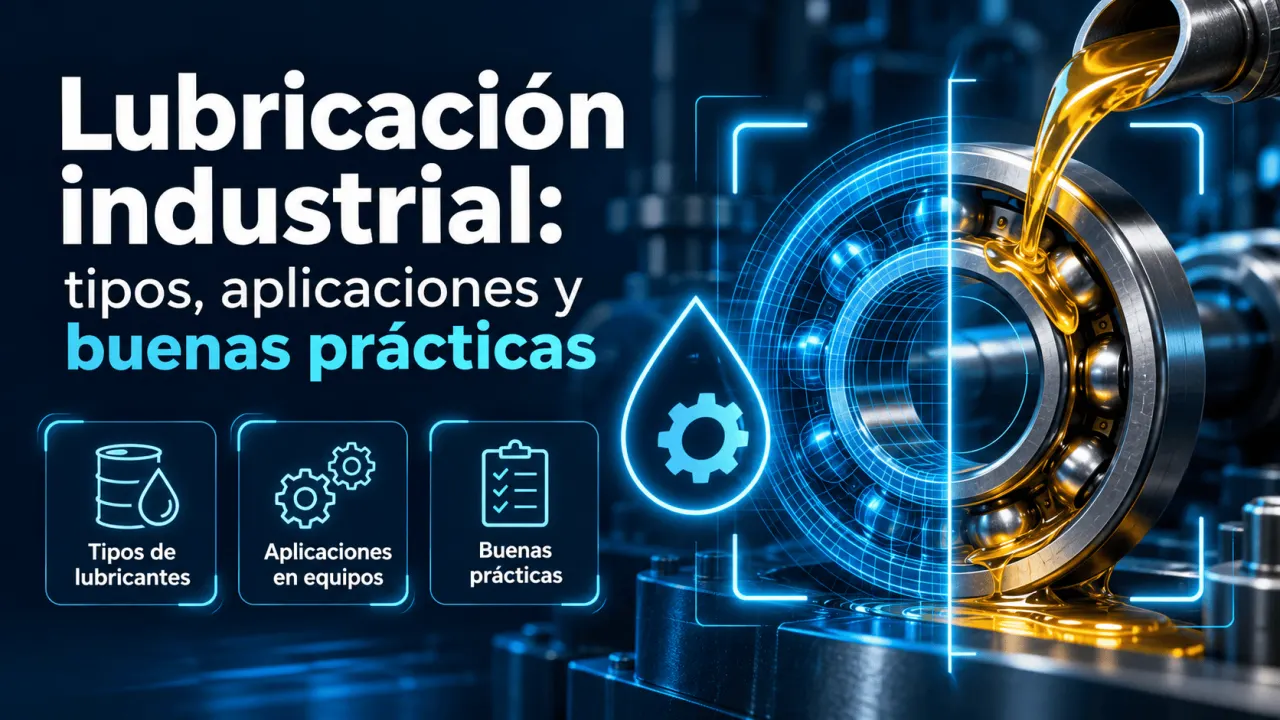
Un rodamiento que trabaja con temperatura elevada, un reductor que presenta desgaste prematuro o una bomba que comienza a generar vibraciones pueden tener un problema común: una lubricación inadecuada. En instalaciones industriales, elegir correctamente el lubricante y controlar su aplicación es una parte esencial del mantenimiento de los equipos.
La lubricación industrial permite reducir la fricción, limitar el desgaste y proteger las superficies mecánicas. Sin embargo, sus resultados dependen del tipo de lubricante, la viscosidad, las condiciones de operación y las prácticas de mantenimiento. Conocer estas variables facilita la selección de aceites y grasas, así como la organización de procedimientos de lubricación más confiables.
¿Qué es la lubricación industrial?
La lubricación industrial consiste en aplicar una sustancia lubricante entre superficies que presentan movimiento relativo. Su finalidad principal es formar una película que reduzca el contacto directo entre los componentes y controle los efectos de la fricción.
De acuerdo con la documentación técnica de SKF sobre lubricación de rodamientos, el lubricante también contribuye a proteger contra la corrosión y, en determinadas aplicaciones, a evacuar calor.
En una planta industrial, estas funciones son relevantes para motores eléctricos, rodamientos, engranajes, compresores, bombas, sistemas hidráulicos y otros equipos con componentes móviles. La lubricación forma parte del mantenimiento preventivo porque permite controlar condiciones que podrían acelerar el deterioro mecánico.
Principales tipos de lubricantes industriales
Los lubricantes industriales pueden clasificarse según su presentación, composición y aplicación. Los más utilizados son los aceites y las grasas, aunque existen lubricantes sólidos y formulaciones especiales para condiciones que requieren soluciones diferentes.
| Tipo | Características | Aplicaciones habituales | Limitación principal |
|---|---|---|---|
| Aceite mineral | Elaborado a partir de bases derivadas del petróleo. | Reductores, sistemas hidráulicos y maquinaria general. | Su desempeño depende de la formulación y las condiciones térmicas. |
| Aceite sintético | Formulado con bases sintéticas de propiedades seleccionadas. | Compresores, reductores y equipos con exigencias térmicas específicas. | Mayor costo inicial y necesidad de verificar compatibilidad. |
| Grasa lubricante | Combina aceite base, espesante y, normalmente, aditivos. | Rodamientos, articulaciones y puntos de difícil retención de aceite. | Menor capacidad de evacuación de calor que un sistema de aceite circulante. |
| Lubricante sólido | Utiliza materiales como grafito o disulfuro de molibdeno. | Aplicaciones especiales con condiciones de operación restrictivas. | Requiere verificar su idoneidad para la carga, temperatura y mecanismo. |
La elección no depende únicamente de si un producto es mineral o sintético. También intervienen la viscosidad, los aditivos, la compatibilidad con sellos y materiales, y las recomendaciones del fabricante del equipo. Un aceite sintético no constituye automáticamente una mejora cuando sus propiedades no se ajustan a la aplicación.
Aceite o grasa: diferencias principales
Una decisión habitual en mantenimiento consiste en determinar si conviene lubricar un componente mediante aceite o grasa. Ambos pueden proporcionar una película lubricante, pero presentan diferencias en retención, aplicación, control de contaminación y disipación térmica.
| Criterio | Lubricación con aceite | Lubricación con grasa |
|---|---|---|
| Retención | Necesita un sistema apropiado de contención y sellado. | Puede permanecer con mayor facilidad en el punto lubricado. |
| Disipación de calor | Puede transportar calor mediante circulación. | Capacidad limitada de transportar calor fuera del componente. |
| Aplicación | Baño, salpicadura, circulación o pulverización. | Engrase manual o mediante sistemas automáticos. |
| Control del lubricante | Facilita el muestreo en sistemas diseñados para ello. | El muestreo y la renovación pueden resultar más complejos. |
| Aplicación típica | Cajas de engranajes y sistemas con circulación de aceite. | Rodamientos y mecanismos que requieren retención localizada. |
SKF señala que la grasa suele resultar adecuada para numerosos rodamientos por su facilidad de retención y simplicidad de aplicación. El aceite puede ser preferible cuando se necesita evacuar calor, lubricar otros componentes del conjunto o cuando los intervalos de reengrase serían demasiado cortos. Estos criterios deben contrastarse con el diseño del equipo y sus condiciones reales de servicio.
Cómo seleccionar el lubricante adecuado
La selección comienza con las especificaciones del fabricante y continúa con la evaluación de las condiciones operativas. La velocidad, la carga y la temperatura influyen en la formación de la película lubricante y en el comportamiento del producto durante el servicio.
Uno de los parámetros fundamentales de los aceites es la viscosidad, que representa su resistencia al flujo. Un lubricante excesivamente viscoso puede incrementar las pérdidas por agitación, mientras que uno demasiado fluido puede no proporcionar una película suficiente en determinadas condiciones.
La norma ISO 3448:1992, revisada y confirmada en 2023, establece una clasificación de viscosidad para lubricantes líquidos industriales. En ella se utilizan grados ISO VG, referidos a la viscosidad cinemática nominal a 40 °C.
| Grado ISO VG | Viscosidad nominal a 40 °C | Interpretación |
|---|---|---|
| ISO VG 32 | 32 mm²/s | Menor viscosidad relativa frente a los demás grados mostrados. |
| ISO VG 46 | 46 mm²/s | Viscosidad intermedia dentro de esta comparación. |
| ISO VG 68 | 68 mm²/s | Mayor viscosidad nominal que los grados anteriores. |
| ISO VG 220 | 220 mm²/s | Viscosidad considerablemente mayor dentro de la selección presentada. |
Los valores de la tabla son nominales, no mediciones exactas de todos los productos. Además, un grado ISO VG no determina por sí solo la aplicación adecuada: también deben evaluarse la viscosidad a la temperatura de operación, los aditivos y la especificación técnica requerida.
Para las grasas, otro criterio es la consistencia NLGI. Según el National Lubricating Grease Institute, esta clasificación se basa en la penetración trabajada de la grasa. Por ejemplo, el grado NLGI 2 presenta una consistencia mayor que NLGI 1. No debe confundirse esta propiedad con la viscosidad del aceite base ni utilizarse como único criterio de selección.
Buenas prácticas de lubricación industrial
Un programa de lubricación necesita procedimientos documentados para asegurar que cada punto reciba el producto adecuado, en la cantidad establecida y bajo condiciones seguras. La documentación de SKF sobre mantenimiento de rodamientos destaca la importancia de organizar los puntos, intervalos, suministros y registros de lubricación.
La seguridad también forma parte del procedimiento. Cuando una tarea expone al personal al arranque inesperado de maquinaria o a la liberación de energía almacenada, deben aplicarse los controles de aislamiento establecidos para el equipo. La norma OSHA 29 CFR 1910.147 aborda estos riesgos en operaciones de mantenimiento, incluida la lubricación. Su aplicación legal depende de la jurisdicción; cada instalación debe cumplir además sus requisitos locales y procedimientos autorizados.
Errores frecuentes y consecuencias
Los problemas de lubricación no siempre se originan por la ausencia de aceite o grasa. También pueden aparecer por una selección incorrecta, contaminación, intervalos inadecuados o procedimientos que no consideran las condiciones reales del equipo.
| Error | Consecuencia posible | Medida preventiva |
|---|---|---|
| Lubricación insuficiente | Mayor contacto superficial y desgaste. | Verificar cantidad e intervalos recomendados. |
| Exceso de lubricante | Incremento de temperatura, agitación o fugas. | Respetar las cantidades y los niveles establecidos. |
| Contaminación | Desgaste abrasivo o alteración de propiedades. | Mejorar almacenamiento, sellado y limpieza. |
| Producto incompatible | Pérdida de desempeño o cambios de consistencia. | Comprobar especificaciones antes de sustituir o mezclar. |
| Intervalos inadecuados | Degradación del lubricante o intervenciones innecesarias. | Ajustar el programa según fabricante y condición operativa. |
En motores eléctricos, el exceso de lubricación merece especial atención. La guía de buenas prácticas de operación y mantenimiento del Departamento de Energía de Estados Unidos advierte que la lubricación excesiva puede ocasionar problemas, incluida la entrada de lubricante hacia el aislamiento del motor. Por ello, aplicar más producto no equivale necesariamente a proteger mejor el equipo.
Cómo organizar un plan de lubricación
Consideremos una instalación que opera bombas, motores y reductores. Si cada intervención depende únicamente de la experiencia individual del técnico, pueden producirse diferencias en productos, cantidades e intervalos. Una solución práctica consiste en elaborar un registro por equipo y establecer rutas de lubricación documentadas.
El responsable de mantenimiento puede comenzar identificando los puntos de lubricación y revisando los manuales de cada máquina. Después, debe establecer las actividades, definir quién las ejecuta, asegurar la disponibilidad de productos aprobados y registrar los resultados. Las temperaturas, vibraciones, fugas y análisis de lubricante pueden utilizarse como información complementaria para investigar desviaciones y revisar intervalos.
Por ejemplo, si un reductor presenta un aumento persistente de temperatura, no conviene cambiar inmediatamente a un aceite más viscoso. Primero debe comprobarse el nivel, la especificación, la contaminación, la carga y el estado mecánico. El diagnóstico permite distinguir un problema de lubricación de otras causas operativas.
En instalaciones con numerosos puntos, los sistemas automáticos pueden facilitar la dosificación programada, siempre que estén correctamente diseñados, calibrados y supervisados. No sustituyen la necesidad de inspeccionar el estado del equipo ni garantizan por sí solos la ausencia de fallas.
Conclusión
Una lubricación industrial eficaz requiere seleccionar productos compatibles con las condiciones de servicio y mantener un control sistemático de su aplicación. Documentar los procedimientos, prevenir la contaminación y comprobar los resultados convierte la lubricación en una actividad técnica verificable, en lugar de una tarea realizada únicamente por rutina. La capacitación del personal que ejecuta y supervisa estas actividades es parte de ese control.
Entrega credenciales verificables en mantenimiento industrial
Si tu organización ya imparte capacitación sobre lubricación y mantenimiento industrial, puedes evaluar el respaldo del Instituto Internacional de Ingeniería (3i) para emitir certificados verificables mediante QR, enlace o código y facilitar la validación de las credenciales de tus participantes.
Fuentes consultadas
SKF. B.4 Lubrication: selección de aceites, grasas y métodos de lubricación para rodamientos. Documentación técnica del fabricante.
Organización Internacional de Normalización (ISO). ISO 3448:1992. Industrial liquid lubricants ISO viscosity classification. 1992, confirmada en 2023.
National Lubricating Grease Institute (NLGI). NLGI Grade: clasificación de consistencia de grasas lubricantes. Glosario técnico.
SKF. SKF Bearing Maintenance Handbook. Manual técnico de mantenimiento y gestión de lubricación.
Occupational Safety and Health Administration (OSHA). 29 CFR 1910.147: The control of hazardous energy (lockout/tagout). Normativa de seguridad industrial de Estados Unidos.
Departamento de Energía de Estados Unidos. Operations & Maintenance Best Practices Guide, Release 3.0. 2010.