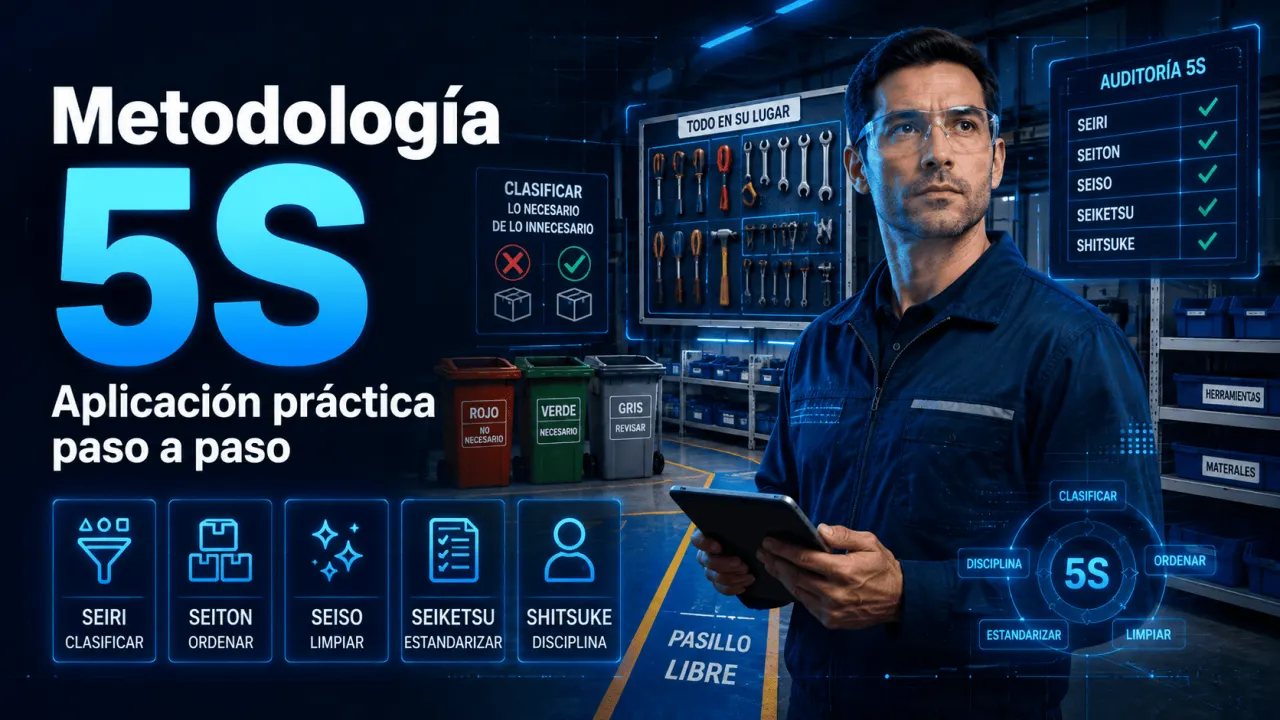
En un área de trabajo donde las herramientas cambian de lugar, se acumulan materiales que ya no se utilizan y cada persona organiza su puesto de una manera diferente, una parte del tiempo operativo termina dedicada a buscar, mover, limpiar o corregir. La metodología 5S propone intervenir ese entorno mediante una secuencia estructurada de clasificación, orden, limpieza, estandarización y disciplina. Su aplicación práctica permite convertir el puesto de trabajo en un espacio donde las condiciones normales y las anomalías sean más fáciles de identificar.
Aunque suele asociarse con plantas de producción, 5S también puede utilizarse en almacenes, laboratorios, talleres, oficinas y espacios digitales. La American Society for Quality (ASQ) describe el método mediante cinco términos japoneses: seiri, seiton, seiso, seiketsu y shitsuke. Su propósito no consiste simplemente en mantener un espacio visualmente limpio, sino en establecer condiciones de trabajo que faciliten el control visual, reduzcan actividades sin valor y sirvan como base para la mejora continua.
Qué resuelve la metodología 5S
Un error frecuente es tratar 5S como una campaña de limpieza. El Lean Enterprise Institute advierte que su finalidad es más profunda: establecer estándares que permitan revelar problemas y desarrollar un lugar de trabajo visual. Esto significa que una herramienta fuera de posición, un material sin identificación o una zona que vuelve a ensuciarse deben convertirse en señales que permitan investigar qué está ocurriendo.
El Manufacturing Extension Partnership del NIST también relaciona 5S con la eliminación de elementos innecesarios y con una disposición en la que la ubicación de herramientas y piezas resulte evidente. En términos operativos, esto puede simplificar el trabajo y facilitar actividades de mantenimiento y detección de problemas.
Las cinco etapas en práctica
Las cinco etapas siguen una lógica acumulativa. Las primeras intervienen directamente el entorno; las siguientes convierten las condiciones alcanzadas en una forma estable de trabajar. La siguiente comparación muestra qué debe ocurrir realmente en cada fase.
| Etapa | Objetivo | Aplicación práctica | Evidencia observable |
|---|---|---|---|
| Seiri — Clasificar | Separar lo necesario de lo innecesario. | Revisar herramientas, materiales, documentos y existencias según su necesidad real. | El área conserva únicamente los recursos requeridos para su función. |
| Seiton — Ordenar | Facilitar localización, uso y devolución. | Definir ubicaciones según frecuencia de uso, secuencia y condiciones de seguridad. | Las posiciones están identificadas y una ausencia puede detectarse visualmente. |
| Seiso — Limpiar | Mantener e inspeccionar el entorno. | Limpiar equipos y superficies mientras se buscan fugas, desgaste, daños o fuentes de suciedad. | Las anomalías dejan de quedar ocultas por suciedad o desorden. |
| Seiketsu — Estandarizar | Conservar las primeras tres etapas. | Definir criterios visuales, responsables, frecuencias y condiciones esperadas. | Distintas personas pueden mantener el área bajo criterios comunes. |
| Shitsuke — Mantener | Convertir el estándar en hábito. | Realizar revisiones, corregir desviaciones y actualizar los estándares cuando cambie el proceso. | Las condiciones se mantienen sin depender de una limpieza extraordinaria. |
Cómo iniciar un área piloto
Una implementación manejable puede comenzar en un área delimitada donde exista un problema observable: búsquedas frecuentes, acumulación de materiales, recorridos innecesarios, dificultad para detectar anomalías o criterios diferentes entre turnos. Un estudio de Jiménez, Romero, Domínguez y Espinosa publicado en Safety Science aplicó 5S en laboratorios de ingeniería mediante compromiso de la dirección, formación de un equipo, implementación inicial en un laboratorio de referencia y posterior extensión a otras áreas. Ese diseño muestra la utilidad de aprender primero en un entorno controlado antes de ampliar el alcance.
Comparar antes y después
La evaluación no debería limitarse a fotografías de un espacio más ordenado. Conviene comparar condiciones operativas que puedan observarse antes y después de la intervención. Los indicadores concretos dependerán del proceso y deben definirse antes de iniciar el piloto.
| Criterio | Antes de 5S | Después de 5S | Qué comprobar |
|---|---|---|---|
| Localización de herramientas | Depende de la memoria de cada persona. | Existe una ubicación definida y visible. | Tiempo o dificultad para localizar y devolver elementos. |
| Material innecesario | Se mezcla con recursos de uso habitual. | Se conserva únicamente lo justificado para el área. | Cantidad y espacio ocupado por elementos sin uso. |
| Anomalías | Pueden quedar ocultas por suciedad o desorden. | Las desviaciones son más visibles durante la inspección. | Problemas detectados y acciones generadas. |
| Criterio entre personas | Cada trabajador organiza según su preferencia. | Existe un estándar común. | Cumplimiento y utilidad del estándar durante diferentes turnos. |
Errores que debilitan 5S
Una implementación pierde valor cuando la prioridad es que el área se vea ordenada para una auditoría. Etiquetas, líneas y tableros son útiles únicamente si ayudan a identificar la condición esperada y facilitan el trabajo. También es problemático definir ubicaciones sin consultar a quienes ejecutan las tareas, porque una disposición visualmente atractiva puede generar movimientos innecesarios o dificultar el acceso a los elementos de mayor frecuencia de uso.
Otro riesgo es considerar terminada la iniciativa después de ordenar y limpiar. La quinta S exige mantener y revisar lo establecido. Cuando cambia el proceso, también puede ser necesario modificar ubicaciones, frecuencias de limpieza o controles visuales. Un estándar que ya no representa la operación real deja de cumplir su función.
Seguridad y alcance de los resultados
La organización y la limpieza pueden contribuir a hacer visibles determinadas condiciones de riesgo, pero 5S no sustituye un sistema de seguridad y salud en el trabajo. Un estudio aplicado publicado en 2024 por Cátedra Villarreal sobre una empresa de servicios eléctricos en Lima encontró reducciones estadísticamente significativas en los indicadores de riesgos y accidentes después de aplicar un programa 5S. El trabajo utilizó un diseño preexperimental y analizó 19 dependencias operativas y administrativas, por lo que sus resultados pertenecen a ese contexto y no deben interpretarse como una garantía para cualquier organización.
La metodología tampoco está limitada a una fábrica. ASQ señala que sus principios pueden trasladarse a espacios administrativos y digitales. En una oficina, clasificar puede significar retirar documentos duplicados; ordenar, definir estructuras comunes de carpetas; limpiar, eliminar información obsoleta; estandarizar, establecer reglas de nomenclatura; y mantener, revisar periódicamente que el sistema siga siendo útil.
Cómo sostener la mejora
Sostener 5S requiere convertir la revisión del entorno en parte del trabajo normal. Una auditoría puede ayudar, pero su puntuación no debería convertirse en el objetivo principal. Lo importante es que permita detectar desviaciones, asignar acciones y comprobar si el estándar continúa facilitando la operación.
Conclusión
La aplicación práctica de 5S comienza con un área concreta y un problema observable. Clasificar y ordenar generan una nueva condición; limpiar permite inspeccionarla; estandarizar define cómo conservarla; y mantener convierte esa condición en una práctica repetible. El resultado relevante no es una fotografía de un espacio ordenado, sino un entorno donde trabajar, detectar desviaciones y corregirlas resulte más sencillo.
Documenta la formación en 5S
Si tu organización ya imparte capacitación en 5S u otras metodologías de mejora, el Instituto Internacional de Ingeniería (3i) permite evaluar la emisión o digitalización de certificados con mecanismos públicos de verificación mediante QR, enlace o código.
Fuentes consultadas
American Society for Quality (ASQ). Five S Tutorial. Revisión de 2024.
Lean Enterprise Institute. 5S Lean Lexicon.
National Institute of Standards and Technology, Manufacturing Extension Partnership. Lean and Process Improvement.
Jiménez, M.; Romero, L.; Domínguez, M.; Espinosa, M. M. 5S methodology implementation in the laboratories of an industrial engineering university school. Safety Science, 2015.
Perez Bernardo, M. S. Efectos de la implementación de un programa basado en la metodología 5S para la minimización de riesgos y accidentes laborales. Cátedra Villarreal, 2024.
Instituto Internacional de Ingeniería (3i). Página oficial de registro para organizaciones e instructores.