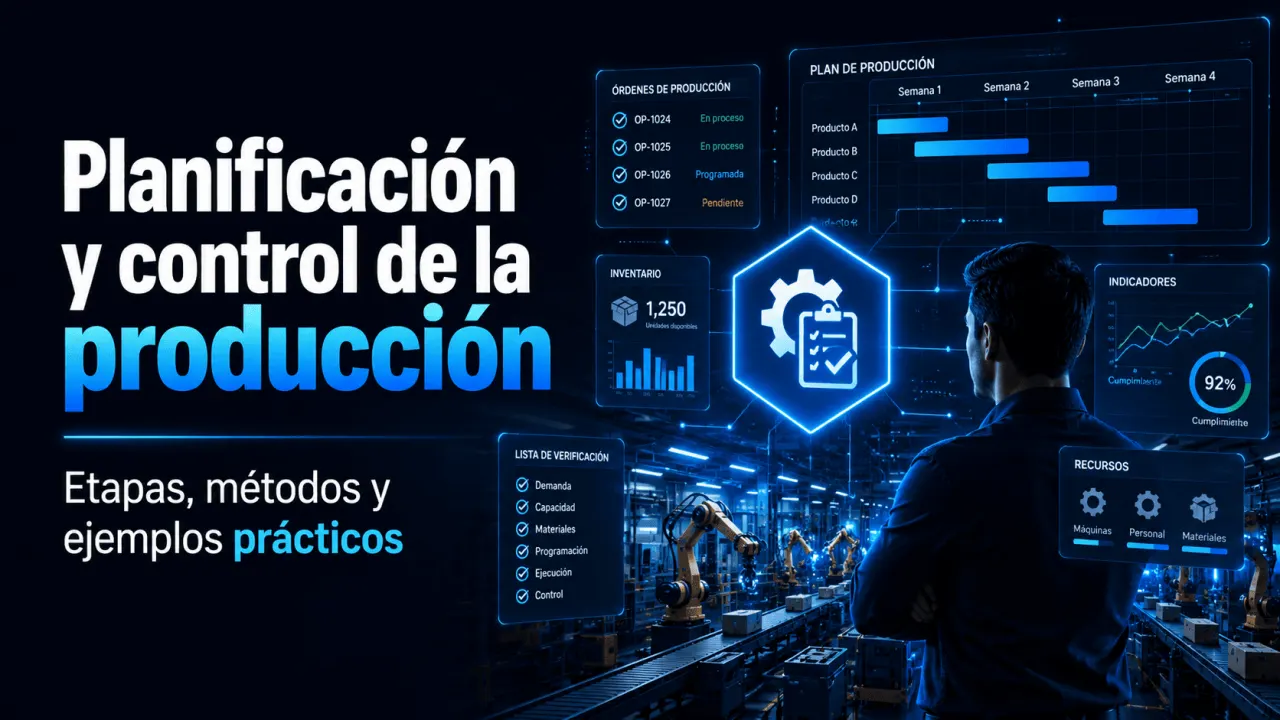
Una planta puede tener pedidos confirmados, materias primas disponibles y equipos funcionando, y aun así incumplir fechas de entrega. El problema aparece cuando demanda, inventario, capacidad, materiales y secuencia de operaciones se administran como decisiones separadas. La planificación y control de la producción busca conectar esas variables para definir qué producir, cuánto producir, cuándo hacerlo y cómo reaccionar cuando la ejecución se desvía del plan.
Una revisión publicada en Computers & Industrial Engineering sobre planificación y control de producción describe esta función como el conjunto de actividades que permite decidir qué, cuánto y cuándo producir, comprar y entregar. Esto implica trabajar con diferentes horizontes de tiempo y actualizar las decisiones con información procedente de la operación.
Qué abarca la planificación
La planificación y control de la producción no consiste únicamente en elaborar un calendario. Una revisión bibliográfica publicada en Sustainability sobre Production Planning and Control incluye dentro de esta función actividades como pronóstico de demanda, planificación agregada, Sales and Operations Planning, programa maestro de producción, MRP, planificación de inventarios y capacidad, programación y control del piso de producción.
Estas decisiones están relacionadas, pero no tienen el mismo nivel de detalle. Un plan agregado puede determinar volúmenes por familia de productos; posteriormente, el programa maestro traduce parte de esa decisión a productos y periodos específicos; el MRP calcula necesidades de componentes; y la programación operativa asigna órdenes a recursos y secuencias concretas.
| Nivel | Pregunta principal | Decisiones habituales | Resultado |
|---|---|---|---|
| Agregado o táctico | ¿Qué volumen será necesario? | Demanda, familias de productos, inventario y capacidad general | Plan de producción agregado |
| Maestro y materiales | ¿Qué productos y componentes se necesitan? | MPS, listas de materiales, inventarios y plazos | Órdenes y requerimientos planificados |
| Operativo | ¿Qué orden debe ejecutarse y cuándo? | Secuencia, carga, disponibilidad y prioridades | Programa de corto plazo y liberación de órdenes |
Los horizontes exactos dependen del sector, del tiempo de fabricación y de la configuración de la planta. Lo importante es evitar que una decisión agregada se utilice directamente como instrucción de piso sin comprobar materiales, restricciones y capacidad.
Del programa maestro al MRP
El programa maestro de producción, o MPS, establece cantidades que se espera fabricar en periodos determinados. A partir de esa referencia, el Material Requirements Planning utiliza información de la estructura del producto, inventario disponible y órdenes para calcular requerimientos dependientes de componentes. La documentación de Oracle sobre MPS y MRP explica esta relación entre programa maestro, listas de materiales, existencias y necesidades netas.
La calidad del resultado depende de la calidad de los datos utilizados. Una lista de materiales desactualizada, inventarios incorrectos o tiempos de entrega poco realistas pueden generar órdenes planificadas que no representan las condiciones de la fábrica. Además, Oracle señala en su documentación de MRP que este cálculo puede asumir capacidad infinita, por lo que la disponibilidad de materiales no debe confundirse con capacidad suficiente para producirlos en la fecha prevista.
MRP frente al sistema pull
MRP y un sistema pull como Kanban resuelven problemas relacionados, pero utilizan mecanismos distintos. El primero calcula necesidades futuras a partir de demanda y estructura de producto. Kanban autoriza producción o movimiento a partir del consumo de un proceso posterior. El Lean Enterprise Institute explica que un sistema Kanban funciona como mecanismo de autorización: no debería producirse ni moverse material sin una señal que lo solicite.
| Criterio | MRP | Kanban o pull |
|---|---|---|
| Origen de la señal | Programa, demanda y requerimientos calculados | Consumo real del proceso posterior |
| Información crítica | MPS, BOM, inventario y lead times | Consumo, contenedores, señales y límites de WIP |
| Fortaleza principal | Calcular necesidades dependientes de múltiples componentes | Vincular reposición con consumo y limitar liberaciones |
| Limitación a vigilar | Un plan de materiales no garantiza capacidad disponible | Alta variedad y flujos complejos pueden dificultar su configuración |
No es necesario interpretar estos enfoques como alternativas excluyentes. Una revisión sobre sistemas de planificación y control para producción bajo pedido analiza MRP, Kanban, Workload Control, CONWIP y otros métodos dentro de contextos productivos diferentes. Esto refuerza la necesidad de seleccionar el mecanismo según variedad, volumen, estructura del producto y comportamiento del flujo. Puede consultarse la revisión publicada en International Journal of Production Research.
Controlar WIP y tiempo
Una vez liberadas las órdenes, el control debe comparar lo programado con lo que realmente sucede. Una variable especialmente útil es el trabajo en proceso o WIP. Acumular órdenes frente a los centros de trabajo no aumenta automáticamente la capacidad y puede extender el tiempo que cada orden permanece dentro del sistema.
La relación entre inventario promedio, tasa de flujo y tiempo promedio puede analizarse mediante la Ley de Little, utilizada también en sistemas productivos. ASQ presenta su aplicación junto con conceptos de flujo y restricciones.
WIP representa el inventario promedio dentro del proceso; la tasa de flujo expresa unidades terminadas por unidad de tiempo; y el tiempo de flujo indica cuánto permanece una unidad, en promedio, dentro del sistema. La relación se interpreta sobre promedios bajo condiciones suficientemente estables.
En este ejemplo, un proceso que mantiene una salida promedio de 40 unidades por hora y un tiempo de flujo de 5 horas tendría, bajo las condiciones de la relación, unas 200 unidades promedio en proceso. El cálculo no identifica por sí solo la causa de una demora, pero permite comprobar si WIP, tiempo y flujo son coherentes entre sí.
Programar con restricciones reales
La programación de corto plazo debe transformar los requerimientos en una secuencia ejecutable. Aquí aparecen restricciones que un cálculo agregado puede ocultar: máquinas compartidas, personal especializado, mantenimiento, lotes mínimos, prioridades y tiempos de preparación. Una revisión de Operations Research Perspectives sobre tiempos de preparación dependientes de la secuencia muestra que el setup continúa siendo una variable relevante en los problemas de programación de producción.
Por ejemplo, dos programas pueden asignar exactamente las mismas órdenes a una máquina y producir cargas teóricas similares, pero generar tiempos totales distintos si uno obliga a realizar cambios frecuentes de formato. El control debe registrar esas diferencias para que los parámetros utilizados en la siguiente planificación reflejen mejor el comportamiento real.
Cerrar el ciclo de control
Un sistema de planificación pierde valor cuando las desviaciones se registran pero no modifican las decisiones siguientes. El control debe establecer un ciclo de retroalimentación entre programa y ejecución. La información mínima depende de la fábrica, pero normalmente conviene separar los datos que describen demanda, materiales, capacidad, avance de órdenes y comportamiento del flujo.
Una revisión de sistemas computarizados de planificación, programación y control publicada en Journal of Engineering Research destaca precisamente la relación entre planificación, scheduling, control y toma de decisiones. Digitalizar datos puede acelerar el análisis, pero la lógica del sistema debe seguir representando las restricciones de la operación.
Conclusión
La planificación y control de la producción funciona como un sistema conectado: la demanda orienta el plan, el programa maestro establece requerimientos, el MRP determina necesidades de materiales, la capacidad condiciona lo ejecutable y el control devuelve información sobre lo que realmente ocurrió. La utilidad práctica aparece cuando esa retroalimentación permite corregir datos, prioridades y reglas antes del siguiente ciclo de planificación.
Respalda la formación que ya impartes
Si tu organización o actividad profesional desarrolla capacitación en planificación, producción u otras áreas de ingeniería, el Instituto Internacional de Ingeniería (3i) permite evaluar la emisión de certificados verificables mediante QR, enlace o código.
Fuentes consultadas
Computers & Industrial Engineering. Smart production planning and control in the Industry 4.0 context: A systematic literature review. 2020.
Sustainability. Sustainable Production Planning and Control in Manufacturing Contexts: A Bibliometric Review. 2023.
Oracle. Master Production Scheduling and Material Requirements Planning.
Lean Enterprise Institute. Kanban: What Is It?.
International Journal of Production Research. A review of production planning and control: the applicability of key concepts to the make-to-order industry. 2005.
ASQ. Applying Little's Law and the Theory of Constraints. 2005.
Operations Research Perspectives. Scheduling with sequence-dependent setup times in short-term production planning: A main path analysis-based review. 2025.