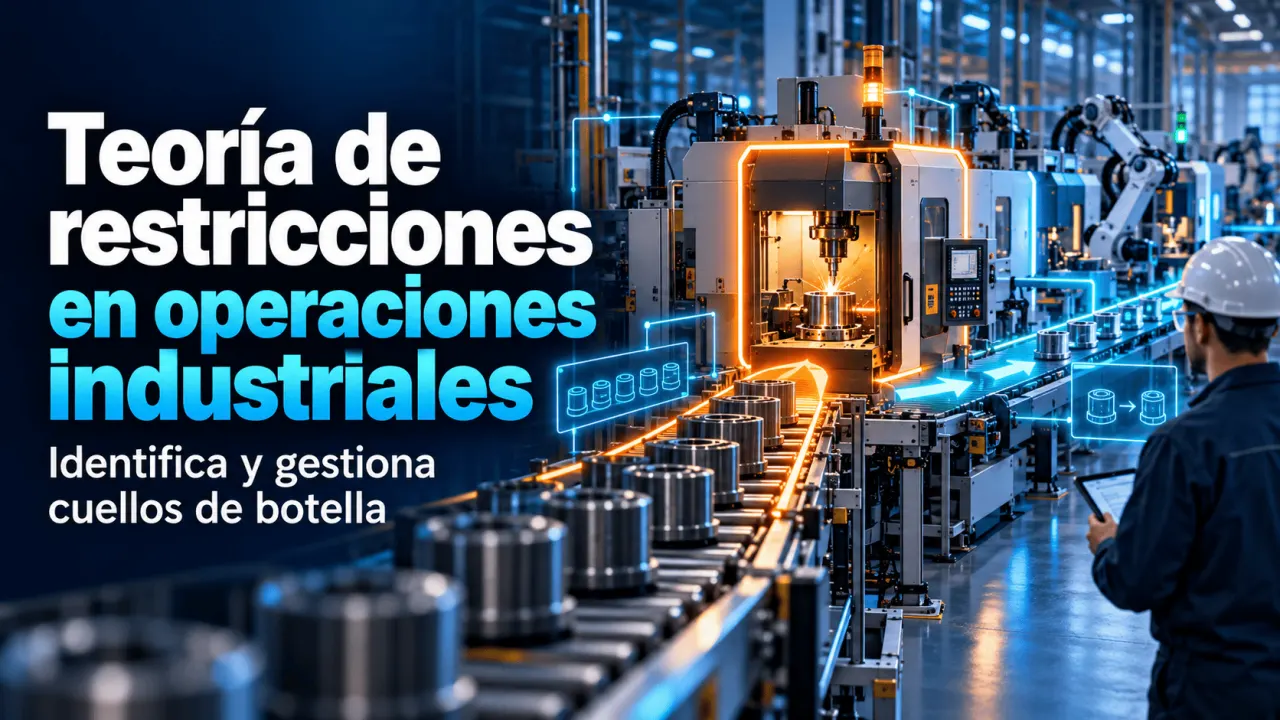
Una planta industrial puede tener maquinaria moderna, personal capacitado y procesos automatizados y, aun así, presentar retrasos en las entregas, acumulación de inventarios y dificultades para cumplir sus metas de producción. En muchos casos, el problema no es la capacidad total instalada, sino una operación específica que limita el rendimiento de todo el sistema.
La Teoría de Restricciones (Theory of Constraints, TOC) propone identificar ese factor limitante y concentrar allí los esfuerzos de mejora. Este enfoque permite establecer prioridades de producción, coordinar recursos y evaluar inversiones según su efecto sobre el resultado global de las operaciones industriales.
¿Qué es la Teoría de Restricciones?
La Teoría de Restricciones es una metodología de gestión y mejora continua desarrollada por Eliyahu M. Goldratt. Su principio central establece que el desempeño de un sistema está condicionado por uno o varios factores que limitan su capacidad para alcanzar un objetivo.
En una fábrica, la restricción puede encontrarse en una máquina, una estación de trabajo, la disponibilidad de materiales, una política de programación o incluso en la demanda del mercado. Cuando se trata de un recurso cuya capacidad impide procesar un mayor volumen, suele denominarse cuello de botella.
La diferencia fundamental frente a una mejora aislada consiste en evaluar el sistema completo. Aumentar la velocidad de una máquina que no limita la producción puede generar más inventario en proceso sin incrementar las unidades terminadas. En cambio, recuperar tiempo productivo en el recurso restrictivo puede aumentar la capacidad de entrega, siempre que exista demanda suficiente y las demás operaciones puedan acompañar ese incremento.
Tipos de restricciones industriales
No todas las restricciones se resuelven comprando equipos. Antes de seleccionar una acción, la empresa debe determinar qué factor limita realmente su producción o sus ventas. La siguiente tabla compara situaciones frecuentes.
| Tipo de restricción | Ejemplo industrial | Posible intervención |
|---|---|---|
| Capacidad física | Una máquina procesa menos unidades que las demás estaciones. | Reducir paradas, mejorar cambios de formato o ampliar capacidad. |
| Materiales | Faltan componentes necesarios para mantener activa la línea. | Revisar abastecimiento, proveedores y existencias de protección. |
| Políticas de gestión | Se exige mantener todas las máquinas ocupadas, aunque se acumule inventario. | Modificar indicadores y reglas de liberación de órdenes. |
| Personal y competencias | Solo una persona domina una operación crítica. | Estandarizar tareas y formar operadores adicionales. |
| Mercado | La planta puede producir más de lo que logra vender. | Alinear producción con pedidos y analizar oportunidades comerciales. |
Estas categorías pueden coexistir. Por ejemplo, una línea puede sufrir escasez temporal de materiales y disponer de una máquina con capacidad insuficiente. La prioridad debe establecerse con datos de producción, demanda, tiempos de espera y pérdidas reales, evitando asumir que la estación más lenta es siempre la restricción dominante.
Los cinco pasos de la metodología TOC
Goldratt estructuró la mejora continua mediante cinco pasos de enfoque. Su aplicación requiere que producción, mantenimiento, calidad y planificación trabajen con una prioridad común.
- Identificar la restricción. Analizar capacidades, colas de trabajo, tiempos de ciclo, paradas y cumplimiento de pedidos para determinar qué recurso o regla limita el resultado global.
- Explotar la restricción. Utilizar mejor la capacidad existente. Esto puede incluir preparar materiales antes del proceso, reducir tiempos de configuración y priorizar mantenimiento preventivo.
- Subordinar las demás operaciones. Ajustar los ritmos de producción y la liberación de materiales para proteger el funcionamiento de la restricción sin crear inventarios innecesarios.
- Elevar la restricción. Cuando las mejoras operativas resultan insuficientes, evaluar inversiones como equipos adicionales, turnos, automatización o ampliación de personal.
- Repetir el proceso. Una vez superada la limitación, identificar dónde se encuentra la nueva restricción y evitar que las políticas anteriores impidan seguir mejorando.
El orden es relevante: invertir en maquinaria antes de aprovechar la capacidad disponible puede elevar los costos sin resolver la causa principal del retraso.
Ejemplo práctico en una fábrica
Consideremos una fábrica hipotética de componentes metálicos con cuatro operaciones consecutivas. Cada estación funciona ocho horas diarias y las capacidades indicadas ya consideran las condiciones normales de operación.
| Proceso | Capacidad diaria | Diagnóstico inicial |
|---|---|---|
| Corte | 120 unidades | Capacidad disponible superior a la de soldadura. |
| Soldadura | 80 unidades | Principal cuello de botella. |
| Pintura | 100 unidades | Dispone de capacidad de protección. |
| Empaque | 110 unidades | Puede acompañar el ritmo de soldadura. |
En una línea secuencial con un solo tipo de producto y sin pérdidas adicionales, la capacidad máxima queda limitada por la estación de soldadura. Se calcula mediante:
Para soldadura, 480 minutos disponibles divididos entre 6 minutos por unidad dan una capacidad de 80 unidades por día. Este cálculo supone un tiempo efectivo uniforme, productos equivalentes y ausencia de pérdidas adicionales.
Si el equipo de operaciones reduce el tiempo medio de soldadura a 5 minutos por unidad, mediante preparación externa de herramientas y mejoras del método, su capacidad teórica aumenta:
El incremento potencial es de 16 unidades diarias, equivalentes al 20 % respecto de la capacidad inicial de soldadura. Pintura, con capacidad para 100 unidades, podría acompañar ese nuevo ritmo.
Se trata de un ejemplo ilustrativo, no de un resultado observado en una empresa. El aumento real dependería de la calidad, disponibilidad de materiales, mezcla de productos, estabilidad de los procesos y demanda. Si posteriormente soldadura alcanzara más de 100 unidades diarias, pintura podría convertirse en la nueva restricción.
¿Cómo funciona Drum-Buffer-Rope?
Una de las herramientas utilizadas para aplicar TOC a operaciones industriales es Drum-Buffer-Rope (DBR), conocida en español como tambor-amortiguador-cuerda. Su finalidad es coordinar la liberación y el avance del trabajo de acuerdo con la capacidad de la restricción.
| Elemento | Función | Aplicación en planta |
|---|---|---|
| Tambor (Drum) | Establece el ritmo de producción según la restricción. | Programar soldadura según su capacidad efectiva. |
| Amortiguador (Buffer) | Protege la restricción frente a variaciones anteriores. | Mantener una reserva controlada de trabajo antes de soldadura. |
| Cuerda (Rope) | Sincroniza la liberación de materiales con la programación del sistema. | Autorizar nuevas órdenes de corte cuando se requieran para alimentar soldadura. |
En el ejemplo anterior, corte no necesita trabajar permanentemente a 120 unidades diarias si soldadura solo puede procesar 80. La liberación sincronizada evita acumular piezas innecesarias. Al mismo tiempo, el amortiguador protege a soldadura de interrupciones provenientes de procesos anteriores.
El tamaño del amortiguador debe definirse considerando variabilidad, tiempos de reposición y confiabilidad de las operaciones. Una reserva insuficiente puede detener el cuello de botella; una excesiva inmoviliza materiales y prolonga los tiempos de flujo.
TOC frente a Lean y Six Sigma
La Teoría de Restricciones comparte objetivos con Lean Manufacturing y Six Sigma, pero cada enfoque plantea una pregunta inicial diferente. La comparación ayuda a seleccionar herramientas según el problema predominante.
| Criterio | TOC | Lean Manufacturing | Six Sigma |
|---|---|---|---|
| Enfoque principal | Gestionar la restricción del sistema. | Mejorar el flujo y eliminar desperdicios. | Reducir variación y defectos. |
| Pregunta central | ¿Qué limita el resultado global? | ¿Qué actividades no aportan valor? | ¿Qué provoca variabilidad o fallas? |
| Herramientas representativas | Cinco pasos de enfoque y DBR. | Mapa de flujo de valor, 5S y trabajo estandarizado. | DMAIC, análisis estadístico y control de procesos. |
| Indicadores habituales | Throughput, inventario y gasto operativo. | Tiempo de ciclo, lead time e inventario en proceso. | Defectos, variabilidad y capacidad del proceso. |
| Uso especialmente pertinente | Cuando una limitación reduce la capacidad de entrega. | Cuando existen esperas, movimientos y actividades innecesarias. | Cuando la inestabilidad afecta la calidad. |
Estas metodologías no son excluyentes. Por ejemplo, TOC puede identificar soldadura como la operación prioritaria, Lean puede reducir sus tiempos de preparación y Six Sigma puede investigar la variación que genera retrabajos. La integración tiene sentido cuando cada herramienta responde a una causa comprobada y sus resultados se evalúan sobre el desempeño total de la planta.
Indicadores para evaluar los resultados
La contabilidad del throughput asociada a TOC utiliza tres magnitudes: throughput (T), inversión o inventario (I) y gasto operativo (OE). En términos simplificados, el throughput representa el dinero generado por las ventas menos los costos totalmente variables asociados a ellas; no equivale a la cantidad de piezas fabricadas ni a los ingresos brutos.
| Indicador | Qué permite evaluar | Unidad habitual |
|---|---|---|
| Throughput (T) | Generación de dinero mediante ventas después de costos totalmente variables. | Moneda por periodo. |
| Inversión / inventario (I) | Dinero invertido en elementos destinados a generar throughput. | Moneda. |
| Gasto operativo (OE) | Dinero utilizado para transformar la inversión en throughput. | Moneda por periodo. |
En el seguimiento diario también conviene registrar unidades buenas terminadas, tiempo perdido en la restricción, trabajo en proceso y puntualidad de entregas. Producción y mantenimiento deben revisar estos datos por turno; planificación debe utilizarlos para ajustar las órdenes. Así es posible comprobar si la mejora aumenta las entregas reales o únicamente desplaza inventario entre operaciones.
Errores y límites de su aplicación
La aplicación de TOC exige observar el comportamiento del sistema durante un periodo representativo. Una acumulación puntual de piezas no demuestra por sí sola la existencia de una restricción permanente. Las fallas, los cambios en la mezcla de productos y las prioridades comerciales pueden modificar temporalmente las cargas de trabajo.
- Identificar el cuello de botella solo por observación, sin validar capacidades ni pérdidas.
- Maximizar la utilización individual de cada equipo aunque aumente el inventario.
- Comprar maquinaria antes de reducir las pérdidas del recurso limitante.
- Trasladar trabajo a otros procesos sin comprobar calidad, seguridad y capacidad disponible.
- Mantener la misma programación después de que la restricción cambie.
Además, TOC no reemplaza los controles de seguridad industrial, las especificaciones de calidad ni el mantenimiento necesario. Aumentar la utilización de una operación crítica nunca debe significar eliminar protecciones, omitir inspecciones obligatorias o exceder los límites seguros del equipo. En sistemas con rutas alternativas, múltiples productos o restricciones variables, puede ser necesario complementar el análisis con simulación, programación de operaciones y estudios de capacidad.
Conclusión
La Teoría de Restricciones ofrece un criterio práctico para decidir dónde intervenir primero en una operación industrial. Su aporte consiste en conectar las decisiones locales con la capacidad real de entregar valor al cliente. Para sostener sus resultados, la empresa necesita medir la restricción, coordinar sus procesos y actualizar las competencias de quienes planifican y ejecutan la producción.
Haz verificable la formación de tus equipos industriales
Si tu organización imparte capacitaciones sobre gestión de operaciones, mejora continua o producción industrial, el Instituto Internacional de Ingeniería (3i) ofrece opciones para gestionar y emitir credenciales verificables de los participantes. Compara las modalidades disponibles y consulta cuál se adapta al volumen de formación de tu empresa. La verificación documenta las credenciales emitidas, pero no sustituye la evaluación práctica de competencias.
Fuentes consultadas
Goldratt Research Labs. Introduction to Theory of Constraints (TOC). Publicación institucional, sin fecha visible.
Theory of Constraints Institute. The Five Focusing Steps (POOGI). Publicación institucional, sin fecha visible.
Goldratt Marketing. Theory of Constraints. Documentación institucional sobre fundamentos y medidas de desempeño de TOC.
Nave, D. How To Compare Six Sigma, Lean and the Theory of Constraints. Quality Progress, American Society for Quality, 2002.
Lean Enterprise Institute. Theory of Constraints. Lean Lexicon, publicación institucional.
Orue y colaboradores. Theory of constraints case study in the make to order environment. Journal of Industrial Engineering and Management, 2020.